Buscar en

Pittsburgh, PA - LGG Industrial se complace en anunciar el nombramiento de Michael Bagwell como Vicepresidente de la Región de EE.UU. y Director General de la Región Oeste. Michael dependerá directamente de Jeff Crane, Consejero Delegado de LGG Industrial.


Michael aporta casi tres décadas de experiencia de liderazgo en los sectores de la distribución industrial y la fabricación. Recientemente ha ocupado el cargo de Director de Ventas en Horsburgh & Scott, tras una larga y exitosa trayectoria en Motion Industries, donde ascendió hasta convertirse en Vicepresidente de División.


"Mike es un líder estratégico, de gran energía, con un profundo conocimiento de nuestra industria y un sólido historial de impulsar el crecimiento y la excelencia operativa", dijo Jeff Crane, CEO de LGG Industrial. "Estamos encantados de darle la bienvenida al equipo de LGG".


En este puesto, Michael tendrá la responsabilidad general de la cuenta de resultados y se centrará en impulsar el crecimiento orgánico continuado en la región occidental.


Damos la bienvenida a Michael Bagwell a la organización de LGG Industrial, que sigue creciendo y reforzando su equipo.


Contacto para la prensa:

Lauren Russo, Especialista en Marketing Digital

marketing@lggind.com

Escuche el podcast aquí

Poco más de dos años después de su última aparición en el podcast, Jeff Crane, director general de LGG Industrial, se une a nosotros para hablar sobre el cambio de marca de su empresa de ERIKS North America a 2024, cómo la empresa está afrontando la situación de los aranceles, su reciente red de sucursales y actualizaciones tecnológicas, y cómo LGG está abordando la IA.


Hace poco más de 2 años, tuve a Jeff Crane, CEO de LGG Industrial en el podcast para hablar de los recientes cambios de su empresa. Por aquel entonces, la empresa era conocida como ERIKS North America, un conocido distribuidor de productos y soluciones de manipulación de fluidos, transporte de materiales y estanquidad. 


Desde entonces, la empresa ha experimentado nuevas transformaciones, como el cambio de nombre a LGG Industrial a principios de 2024.


Crane y yo pudimos charlar largo y tendido en la convención NAHAD de abril de 2025, y dado lo que LGG ha estado haciendo últimamente, me vi obligado a invitarle de nuevo al podcast. 


Esto es lo que cubrimos:

  • Sabemos que cambiar la marca de una empresa es un gran esfuerzo, especialmente para una que tiene 90 años como LGG. Por eso tenía curiosidad por que Crane nos explicara en detalle qué supuso ese cambio de marca y por qué. 
  • Con los aranceles como principal tema de conversación en los círculos de distribución, hablamos de cómo LGG está afrontando la situación y cómo está afectando al sector de mangueras y productos de caucho en general.
  • En 2024, LGG anunció que había invertido en una serie de mejoras en toda su red de sucursales, añadiendo numerosas capacidades a muchas de ellas. Crane detalló los resultados obtenidos en este frente.
  • La mayor parte de la industria se dedica ahora a las aplicaciones de IA, pero el enfoque de cada distribuidor con respecto a la tecnología tiende a ser diferente. Crane me contó en qué ha consistido hasta ahora la implicación de LGG en la IA y qué pretende hacer con ella en el futuro.


Escuche el episodio completo a través del reproductor de audio de arriba. Y puedes encontrar toda nuestra biblioteca de podcasts MDM aquí.


LGG Industrial y Benetech aceptan el reto de reducir la exposición de los trabajadores a la sílice cristalina respirable.

Estamos orgullosos de habernos asociado con Benetech para reducir la exposición a la sílice cristalina respirable.

Los recientes cambios normativos de la OSHA 1926 CFR-1153(d)(1) han reducido el PEL (límite de exposición permitido) a 50 microgramos de sílice cristalina respirable por metro cúbico de aire (ug/m3) de media en una jornada de 8 horas. El peligro de silicosis en los trabajadores expuestos por encima del PEL permitido es real y debe abordarse. En el último año, la MSHA también ha anunciado nuevas normativas con apoyo adicional sobre el terreno para hacer cumplir unas directrices de control del polvo más estrictas.

En colaboración con el NIOSH (Instituto Nacional de Seguridad y Salud en el Trabajo, una división de los CDC), Benetech aceptó el reto de combinar sus productos probados con tecnologías recién patentadas para diseñar equipos que mejoraran la seguridad del personal en el lugar de trabajo y redujeran la exposición a la sílice cristalina respirable (RCS).

MaxZone Safe+® aborda la exposición al polvo de sílice en las zonas de carga.

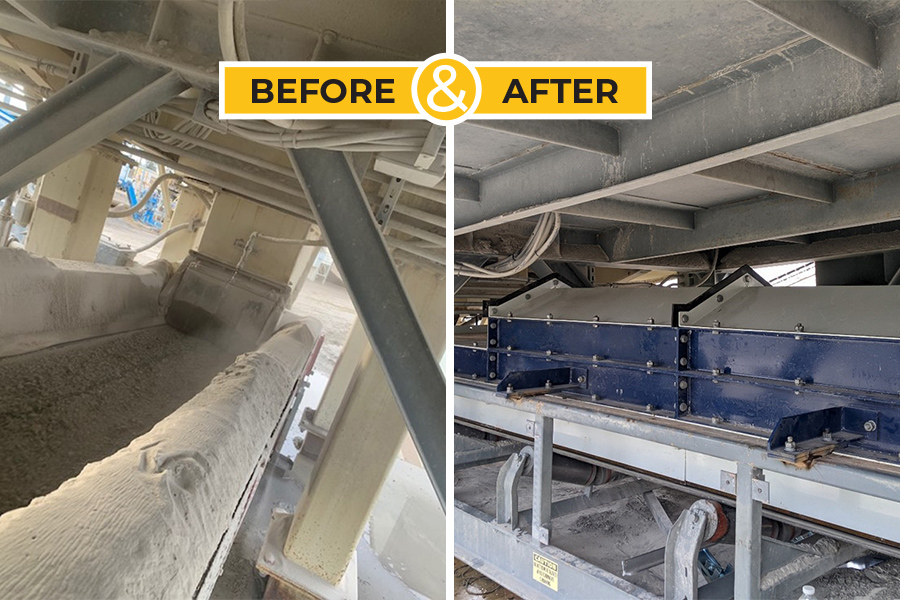
Zona de carga de cemento - Polvo de sílice Antes y DespuésDurante el desarrollo del MaxZone Safe+®.Benetech se benefició en gran medida del equipo de I+D (investigación y desarrollo) de NIOSH gracias a su documentación sobre resultados de las pruebas que muestran una reducción significativa en polvo y derrames en las zonas de carga del sistema transportador.

Es fundamental centrarse en la zona de carga de un sistema de manipulación de materiales a granel, ya que hasta el 85% del polvo y los vertidos se producen en el punto de transferencia y las zonas de carga. También es la zona donde se produce la mayor incidencia de lesiones graves y muertes durante las operaciones rutinarias de mantenimiento y limpieza. La exposición del personal al polvo respirable también es muy elevada en estas zonas.

Además, las ventajas económicas de esta tecnología permiten emplear la supresión de uso mínimo en función de las necesidades gracias a las comunicaciones de datos "inteligentes" entre dispositivos. Y los costes en productos químicos pueden minimizarse con un ahorro medio de más de 60 veces en comparación con otros sistemas de supresión por pulverización disponibles.

Otros productos y características importantes de Benetech a tener en cuenta a la hora de reducir el polvo de sílice y los vertidos:

  1. XN Liners® con ajuste externo para la reparación, alineación o sustitución de los revestimientos internos en las áreas de contención de la zona de carga de la caja MaxZone®.
  2. Cuchara de carga ajustable MaxZone Plus® opcional y deflectores con ajustes externos para carga suave y carga central.
  3. Rodillos de deslizamiento sencillo para facilitar el mantenimiento en zonas congestionadas de difícil mantenimiento.
  4. Rodillos MaxTracker para asegurar que la cinta esté centrada en la zona de carga cuando el material golpea la cinta.
  5. Tecnología Dustinator® Plus para reducir el RCS a niveles de conformidad utilizando filtros Merv 15 y detección de presión para los ciclos de purga.
  6. La tecnología Dustinator® también se puede utilizar como control pasivo de ingeniería en la industria de la arena de fracturación para minimizar la exposición al polvo de sílice cuando se emplea en la parte superior de los desplazadores de arena o en recipientes cerrados que utilizan carga neumática. La tecnología se ha diseñado para que el RCS y otros polvos finos cumplan los requisitos de MSHA sobre controles técnicos.
  7. Tecnología de supresión de polvo de uso mínimo. como el sistema MIniPak, con comunicaciones por sensor.
  8. Puertas de inspección Premium herméticas al polvo con juntas de bandeja y laberínticas, que presentan un diseño robusto con asas y pestillos independientes con funciones de bloqueo, combinadas con bisagras lubricables para un funcionamiento seguro en condiciones adversas.

Producción realizada de forma segura, con un tiempo de inactividad mínimo.

Gracias a nuestra asociación con Benetech, somos expertos en el control del polvo y los vertidos, el flujo de materiales y la producción realizada de forma segura con tiempos de inactividad reducidos. Póngase en contacto con nosotros y descubra cómo nuestros servicios y tecnologías integrados pueden ayudarle a mejorar sus operaciones reduciendo el polvo, evitando los vertidos, mejorando el flujo de materiales y garantizando el cumplimiento de la normativa.

Contáctenos

Sugar Sell, la solución de automatización de ventas basada en la inteligencia, dota al departamento de ventas de herramientas para mejorar la productividad y la capacidad de respuesta al cliente 


SAN FRANCISCO - 17 de diciembre de 2024 - LGG Industrial, líder de larga trayectoria en soluciones de manejo de fluidos, sellado y transporte de materiales, está impulsando la eficiencia y el crecimiento con la solución insignia de automatización de ventas de SugarCRM, Sugar Sell, construida para satisfacer las necesidades únicas de las empresas industriales de empresa a empresa (B2B). 


LGG Industrial ofrece soluciones integrales de ingeniería para el manejo de fluidos, sellado y transporte de materiales para una amplia variedad de industrias y aplicaciones. Con instalaciones en toda Norteamérica y décadas de experiencia de confianza, LGG Industrial es uno de los principales socios de soluciones para algunas de las mayores empresas de Norteamérica. 


Más de 150 profesionales de ventas y servicios de LGG Industrial utilizan ya Sugar Sell, y la compañía tiene previsto desplegar otras soluciones de Sugar, como Sugar Serve y Sugar Market, en un futuro próximo. La transición a la plataforma de automatización de ventas basada en inteligencia de Sugar ha transformado sus operaciones de ventas, equipando a los representantes de ventas con las herramientas necesarias para ser más productivos, eficientes y centrados en el cliente.  


"Elegimos la plataforma Sugar porque proporciona las sofisticadas herramientas CRM que necesitamos para ejecutar nuestra nueva estrategia de salida al mercado e impulsar el crecimiento orgánico", afirma Tim Billingsley, Vicepresidente de Operaciones de Ingresos de LGG Industrial. Explica que Sugar Sell ha proporcionado a la empresa una plataforma para transformar sus operaciones de ventas, dando paso a una nueva visibilidad y eficiencia.  


"Esperamos que Sugar nos ayude a acelerar la velocidad de las oportunidades de venta a través del recorrido del comprador para obtener ingresos más rápidamente", añadió Billingsley. Sugar es la solución ideal para empresas medianas B2B como la nuestra, y encaja perfectamente para ayudarnos a escalar nuestras operaciones de ventas y obtener más ingresos". Con la introducción de Sugar Sell, la compañía ha experimentado una adopción de usuarios 3 veces superior a la de herramientas de ventas anteriores." 


El azúcar también ayudará a la empresa a gestionar y responder mejor a los picos de demanda de los clientes debidos a condiciones meteorológicas extremas y catástrofes naturales.


"Ayudar a LGG Industrial a satisfacer sus necesidades comerciales únicas y superar los desafíos específicos de la industria es una fortaleza central de nuestra plataforma CRM y un área clave de experiencia para nuestro equipo en Sugar", dijo Paul Farrell, Chief Product Officer, SugarCRM. "Crear nuevas oportunidades de ventas, ampliar el pipeline, acelerar los procesos de ventas e impulsar una realización de ingresos más rápida son objetivos clave para LGG Industrial, y estamos encantados de ser la solución que ayude a la compañía a lograr estos objetivos y más." 


Haga clicaquíparaobtener más información sobre las soluciones basadas en IA de Sugar para CRM. 


Acerca de SugarCRM
SugarCRM es un software CRM que ayuda a los equipos de marketing, ventas y servicios a alcanzar la máxima eficiencia a través de una mejor automatización, datos e inteligencia para que puedan lograr una visión fiable y en tiempo real de cada cliente. La plataforma de Sugar proporciona tecnología líder en los campos de automatización de ventas, automatización de marketing y servicio al cliente con un objetivo en mente: hacer que las cosas difíciles sean más fáciles. 


Miles de empresas de más de 120 países confían en Sugar dejando que la plataforma haga el trabajo. Con sede en la bahía de San Francisco, Sugar está respaldada por Accel-KKR. 


Para obtener más información sobre SugarCRM, visite:www.sugarcrm.com. 

Seguridad, fiabilidad, integridad mecánica... importantes palabras de moda en la producción de H2SO4 y en cualquier planta de procesamiento químico. Este editorial pretende investigar cómo podemos reconocer de forma proactiva las áreas de riesgo potencial al incorporar mangueras flexibles en las operaciones de las plantas modernas. Exploraremos estrategias para minimizar estos riesgos durante las fases de diseño y planificación.


Todo comienza con la manipulación fiable del azufre fundido

El azufre es la materia prima clave en la producción industrial de ácido sulfúrico mediante el proceso de contacto. El azufre sólido se introduce en un recipiente calentado donde se lleva hasta el punto de fusión (115°C) y se convierte en estado líquido. A continuación, el azufre fundido se almacena en un depósito calentado para mantenerlo en estado líquido antes de bombearlo al horno de combustión. La temperatura del azufre fundido suele mantenerse entre 130°C y 150°C. La presión necesaria para inyectar azufre fundido en la cámara de combustión suele oscilar entre 2 y 10 bares (aproximadamente entre 29 y 145 psi), dependiendo del diseño específico del sistema de inyección, la viscosidad del azufre fundido y la calidad de atomización deseada.


Mantener la temperatura durante la transferencia

Las mangueras flexibles con traceado térmico se diseñan habitualmente en el sistema para mantener la temperatura durante el bombeo y garantizar que permanezca en estado fluido y con la viscosidad adecuada. Las soldaduras de penetración total son imprescindibles para contener la alta presión necesaria para conseguir el caudal adecuado. Estas mangueras flexibles se fabrican normalmente con 316SS y se someten a pruebas de presión exhaustivas e incorporan radiografía al 100% para garantizar la integridad de las soldaduras. Este enfoque programático cuidadosamente controlado ayuda a garantizar el transporte seguro y eficiente del azufre fundido desde el almacenamiento hasta los inyectores.


Riesgo inherente

Las mangueras flexibles, como todos los equipos de proceso críticos, aunque son esenciales en casi todas las plantas de producción química, pueden plantear ciertos riesgos si no se diseñan, fabrican, instalan y mantienen adecuadamente. Algunas de estas consideraciones son:


Diseño inadecuado

Riesgos: Si una manguera flexible no se diseña correctamente a partir de especificaciones detalladas documentadas y firmadas por las partes implicadas, es probable que la fiabilidad se vea comprometida.  

Impacto: Los modos de fallo pueden incluir cualquier número de averías físicas, así como una temperatura inadecuada y problemas de viscosidad relacionados que pueden parar fácilmente el proceso.


Problemas de compatibilidad de materiales

Riesgos: No todas las mangueras flexibles son compatibles con todas las concentraciones de ácido sulfúrico. El uso de un tipo incorrecto de material de manguera puede provocar una rápida degradación.

Impacto: Esto aumenta la probabilidad de fallo de la manguera, lo que supone un importante riesgo para la seguridad en un entorno de producción de ácido sulfúrico.


Instalación incorrecta

Riesgos: Una instalación incorrecta, como un radio de curvatura inadecuado, un soporte inadecuado o una selección incorrecta de accesorios, puede provocar una tensión excesiva en la manguera.

Impacto: Esto puede causar un desgaste prematuro, retorcimiento o fallo de la manguera, aumentando el riesgo de fugas o reventones.


Avería mecánica

Riesgos: Las mangueras flexibles están sometidas a esfuerzos mecánicos, como vibraciones, fluctuaciones de presión y dilatación térmica. Si una manguera no está clasificada adecuadamente para estas condiciones, puede romperse o fallar.

Impacto: Un fallo repentino podría causar un derrame o liberación de materiales, lo que podría provocar lesiones graves o daños a los equipos circundantes.


Envejecimiento y fatiga

Riesgos: Con el tiempo, las mangueras flexibles pueden degradarse debido a la exposición continua a altas temperaturas, presión o sustancias corrosivas.

Impacto: Si las mangueras no se inspeccionan con regularidad y se sustituyen según sea necesario, pueden convertirse en un punto débil del sistema, provocando posibles fallos catastróficos.


Peligro de incendio

Riesgos: En determinadas situaciones, si una manguera flexible falla y libera sustancias volátiles, puede contribuir potencialmente al riesgo de incendio, especialmente si hay fuentes potenciales de ignición y/u otros materiales combustibles cerca.

Impacto: Un incendio en cualquier planta química podría tener consecuencias devastadoras, incluida la liberación de humos tóxicos.


Estrategia de mitigación de riesgos Comienza con un sólido programa de mangueras


Criterios de diseño documentados: El diseño adecuado de las mangueras flexibles puede ser un proceso iterativo. Los parámetros de funcionamiento requeridos deben documentarse y enviarse a los ingenieros de aplicación para que aporten su opinión sobre los materiales, la configuración y las conexiones finales. A continuación, se devuelven al cliente para su consideración y aprobación final.   


Valores nominales de presión y temperatura: Asegúrese de que las mangueras utilizadas estén diseñadas y clasificadas para las presiones y temperaturas específicas encontradas en el proceso de producción de ácido sulfúrico.


Selección de materiales: Asegúrese de que las mangueras flexibles estén fabricadas con materiales específicamente diseñados para manipular ácido sulfúrico y sus gases asociados.


Producción robusta y fiable: La producción de conjuntos de mangueras con traceado térmico para aplicaciones de procesos críticos requiere el uso de técnicas probadas y demostradas a lo largo del tiempo. Las soldaduras de penetración total cuya integridad se comprueba con radiografía al 100% no son negociables.


Requisitos de las pruebas de presión: Los conjuntos de mangueras flexibles deben someterse a pruebas de presión seguras antes de su envío desde el fabricante, de acuerdo con especificaciones predeterminadas.


Instalación correcta: Siga las directrices del fabricante para la instalación, incluyendo el radio de curvatura adecuado, el soporte y la selección de accesorios.


Inspecciones y mantenimiento periódicos: Predetermine y aplique un programa de inspección y mantenimiento rutinario para comprobar si hay signos de desgaste, corrosión o daños mecánicos. 


Programa de sustitución rutinaria: Las mangueras deben estar etiquetadas para su identificación y programa de sustitución. Ante todo, la seguridad es primordial en cualquier operación. La fiabilidad y la integridad mecánica están orientadas a lograr este objetivo. Un entorno operativo seguro significa que la operación se ha planificado cuidadosamente y que cada detalle se ha pensado con antelación.


Seguir un riguroso proceso de diseño y selección para todas sus aplicaciones de mangueras flexibles es crucial para garantizar la fiabilidad, la integridad mecánica y la seguridad de su proceso, lo que en última instancia conduce a operaciones y producción ininterrumpidas.


Branham Industrial ha desarrollado su proceso de diseño y producción de mangueras a lo largo de los últimos 50 años. Para más información, póngase en contacto con John Czerwinski jczerwinski@branhamcorp.com (502) 649-4929


Número completo de Sulfuric Acid Today: https://h2so4today.com/2024-fw-2

En junio de 2024, la Administración de Seguridad y Salud en las Minas (MSHA) publicó su normativa definitiva sobre la exposición al polvo de sílice cristalina respirable (RCS).

"El límite de exposición permisible (PEL) para la sílice cristalina respirable de 100 microgramos (µg) a 50 µg por metro cúbico de aire (µg/m3) en una exposición de turno completo, calculada como media ponderada en el tiempo (TWA) de 8 horas para todas las minas."

Esta nueva normativa exige el cumplimiento de límites más bajos de exposición de los mineros a los RCS y disposiciones para la mejora de la protección respiratoria.

He aquí algunas preguntas frecuentes sobre el polvo de sílice cristalina respirable:

  1. ¿Cuándo entra en vigor este nuevo mandato?
  1. ¿Cuáles son los peligros del polvo de sílice?
  1. ¿Cómo sé si estamos superando el límite de exposición?
  1. ¿Cómo resuelvo mi exposición al polvo de sílice?
  1. ¿Arreglar esto eliminará TODA la Sílice Cristalina Respirable?
  1. ¿Tendré problemas si no cumplo?
  1. ¿Cómo puedo conseguir que alguien venga a inspeccionar nuestros niveles de exposición actuales?
  1. ¿Cuánto tiempo se tarda en aplicar estas soluciones de supresión del polvo de sílice?
  1. ¿Por qué LGG Industrial es el proveedor adecuado para resolver este problema?
  1. Todavía no sé lo suficiente sobre esto, así que ¿dónde puedo encontrar más información?

El cambio de marca de ERIKS North America a LGG Industrial refleja el compromiso con el patrimonio y la innovación

Pittsburgh, Pensilvania, 1 de febrero de 2024 -ERIKS North America, líder de larga trayectoria en soluciones de manipulación de fluidos, sellado y transporte de materiales, ha anunciado hoy su cambio de marca a LGG Industrial. Este cambio estratégico honra el legado de sus empresas fundadoras, Lewis-Goetz y Goodall, sin dejar de centrarse en soluciones innovadoras que impulsan un valor significativo para los clientes.


"Este cambio de marca a LGG Industrial representa un punto de inflexión en la historia de nuestra empresa, donde nuestra rica historia y profundo conocimiento de la industria se unen a nuestras ambiciones de aportar un nuevo nivel de servicio y valor al mercado industrial norteamericano", declaró Jeff Crane, CEO de LGG Industrial.


LGG Industrial recoge el conocimiento, la experiencia y la reputación que sirven de base a la empresa. En su próximo capítulo, LGG Industrial está invirtiendo en su gente, ampliando su alcance de productos y servicios, e invirtiendo en capacidades que eleven el estándar de servicio y valor.


"Hemos elaborado cuidadosamente nuestro nuevo eslogan: Soluciones a medida. Servicio de confianza", continúa Jeff Crane. "Esto refleja la dedicación de LGG Industrial a proporcionar soluciones altamente especializadas respaldadas por un compromiso inquebrantable con la satisfacción del cliente y una asociación basada en la confianza. Esta confianza se gana transacción a transacción y mediante la aplicación de soluciones a medida que ahorran continuamente tiempo y dinero a nuestros clientes."


LGG Industrial ofrece una amplia gama de servicios diseñados para minimizar el coste total de propiedad de sus clientes. Las asociaciones con fabricantes de primer nivel permiten a la empresa ofrecer soluciones de productos personalizadas y técnicas inigualables que abarcan la manipulación de materiales, el sellado, la transferencia de fluidos y soluciones de mangueras especializadas para la conducción de fluidos.


A medida que la industria sigue evolucionando, LGG Industrial sigue siendo un socio firme dedicado a evitar los tiempos de inactividad y a mejorar el rendimiento operativo. El enfoque proactivo de la empresa, sus servicios de valor añadido y su excepcional servicio de atención al cliente garantizan que las necesidades de los clientes se satisfagan con precisión y esmero.


"Estamos entusiasmados de compartir este siguiente paso en nuestro viaje, pero se trata de mucho más que un cambio de nombre", añadió Jeff Crane, CEO de LGG Industrial. "LGG Industrial es el estandarte bajo el que continuaremos nuestra inquebrantable dedicación y servicio al mercado industrial norteamericano".


Si desea más información sobre LGG Industrial y saber cómo la empresa puede mejorar la eficiencia empresarial, visite www.lggindustrial.com.


Acerca de LGG Industrial

LGG Industrial, anteriormente ERIKS North America, es el socio al que acuden las empresas industriales que buscan soluciones de manipulación de fluidos, sellado y transporte de materiales. Con sede en Pittsburgh (Pensilvania) y el apoyo de Luther King Capital Management, LGG Industrial cuenta con décadas de experiencia en la creación de valor para el mercado industrial norteamericano, con una pasión por el servicio al cliente que se combina con profundos conocimientos técnicos.


Acerca de Luther King Capital Management

Fundada en 1979, LKCM presta servicios de gestión de inversiones a particulares con grandes patrimonios, fundaciones, dotaciones, sociedades de inversión, planes de pensiones y de participación en beneficios, fideicomisos y patrimonios, entre otras organizaciones.


Contacto:

Lauren Russo

Especialista en marketing digital

Lauren.Russo@lggind.com

412-925-7390

PITTSBURGH-ERIKS North America (ENA) anunció que ha adquirido los activos de Branham Corporation (Branham), un destacado fabricante y distribuidor de mangueras industriales, juntas, cintas transportadoras y servicios relacionados.


Fundada en Louisville, KY, en 1973 como Branham-Mingis por William E. Branham y Stephen Mingis, Branham ha crecido durante las últimas cinco décadas hasta incluir cinco plantas de fabricación/distribución y 8 puntos de venta que cubren las regiones del Medio Oeste y la costa del Golfo de los EE.UU. Con un equipo de más de 100 profesionales altamente cualificados, Branham se ha convertido en sinónimo de calidad y excelencia de servicio en la industria.


Doug Branham, que seguirá en la empresa como copresidente, ha dicho lo siguiente sobre la operación. "ENA encaja perfectamente en nuestra empresa. Aprovechar la escala de ENA nos brinda la oportunidad de llevar nuestros productos y servicios líderes del sector a lugares a los que no podríamos aspirar por nuestra cuenta. El futuro de nuestros empleados siempre ha sido una prioridad para nosotros y sabemos que los beneficios que ofrece ENA y la cultura que existe en ella crearán un lugar estupendo para que nuestros empleados continúen con su importante labor. Ahora que celebramos nuestro 50 aniversario resolviendo problemas a nuestros clientes, no podríamos estar más contentos con las perspectivas para los próximos 50 años."


Steve Mingis, el otro copresidente de Branham, añadió: "En algún momento, toda empresa debe plantearse lo que hace falta para llevar a su organización al siguiente nivel. Doug y yo supimos inmediatamente que nuestra alineación con ENA era la combinación perfecta para nuestros empleados y el futuro crecimiento de nuestro negocio."


Jeff Crane, CEO de ERIKS North America, habló sobre el cierre de la adquisición, declarando: "Doug Branham y Steve Mingis, junto con sus dedicados asociados, han construido una poderosa organización que resuelve problemas técnicos para sus clientes. Branham aporta una expansión geográfica y unas capacidades únicas de productos y servicios que se alinean a la perfección con nuestro compromiso de ofrecer soluciones y servicios de primer nivel a nuestra creciente lista de clientes norteamericanos. Estamos encantados de dar la bienvenida a todos los asociados de Branham a nuestra gran empresa y esperamos trabajar estrechamente con ellos a medida que ponemos nuestras marcas, capacidades y alcance geográfico únicos a trabajar... juntos".


Nuestro objetivo a largo plazo siempre ha sido lograr un crecimiento orgánico superior al del mercado. El anuncio de hoy es sólo el ejemplo más reciente de la reactivación de nuestro motor de crecimiento inorgánico. Seguimos comprometidos con la ejecución satisfactoria de esta estrategia de doble crecimiento en los años venideros."


Acerca de ERIKS North America (ENA):

ENA, empresa en cartera de LKCM Headwater Investments, es un distribuidor líder de soluciones de manipulación de fluidos, sellado y transporte de materiales para clientes industriales de toda Norteamérica. Nuestras soluciones técnicas y servicios mantienen a nuestros clientes en funcionamiento, reducen el tiempo de inactividad y minimizan el coste total de propiedad.

El sellado de los cientos de tapones de un intercambiador Fin-Fan típico se ha vuelto cada vez más problemático a medida que los requisitos de emisiones se han vuelto más estrictos. Para solucionar este problema, ofrecemos una junta de tapón de grafito con perfil Kam (dentado) que garantiza al usuario final el nivel de estanqueidad necesario. 


Esta junta utiliza el mismo hierro blando utilizado en las juntas de tapón OEM. Después de mecanizar las estrías según las especificaciones de la industria, añadimos a cada superficie revestimientos de grafito de 0,015" de espesor y 70 libras de densidad. El resultado es una junta estable para altas temperaturas, fácil de instalar y de sellar. No sólo evita las fugas, sino que también ayuda a minimizar el tiempo de inactividad y a eliminar el gripado de las roscas, ya que proporciona un sellado estanco al gas con pares de instalación más bajos.


Material del núcleo: OEM proporcionado 1/16 "de hierro dulce o acero al carbono. (Tolerancia de grosor del fabricante +/-.003")

Revestimientos de grafito: Grafito APX2 de 0,015" de grosor, resistente a la oxidación, densidad de 70 libras. 

Espesor resultante: Nominal 0.090"

Tolerancias dimensionales: +/- .010"

Temperatura nominal: 900F

Tensión mínima de asiento recomendada: 10.000 psi

Como cuestión de "buenas prácticas", recomendamos el uso de nuevos pernos prisioneros siempre que se vuelva a montar una junta de intercambiador de calor. 


Para una empresa que limpia y reutiliza pernos de forma rutinaria, esta recomendación de utilizar pernos nuevos puede parecer un poco exagerada. ¿Por qué utilizar espárragos nuevos cuando los usados aún parecen nuevos? ¿No es una pérdida de dinero sin sentido? ¿Por qué tirar un taco en perfecto estado? En la era del reciclaje, ¿no es mejor reutilizar que sustituir?


¿Recuerda el viejo refrán "No se juzga un libro por su portada"? Pues aquí tenemos un ejemplo perfecto: no se puede juzgar un espárrago por su aspecto. Es cierto que los espárragos usados pueden limpiarse. Incluso se pueden cepillar para que parezcan nuevos. Pero el aspecto de un espárrago no es el más importante de sus atributos. Lo más importante es su rendimiento. Y los datos demuestran que la resistencia a la fricción de un espárrago usado es muy impredecible.

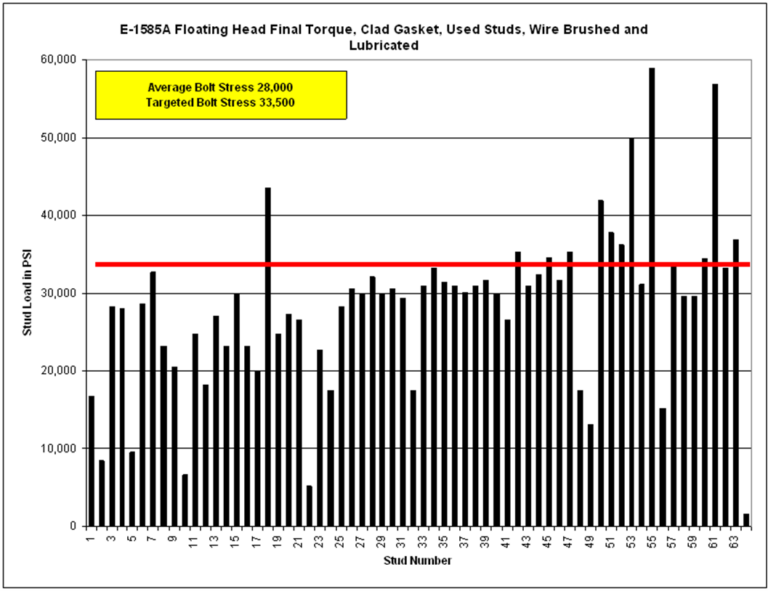
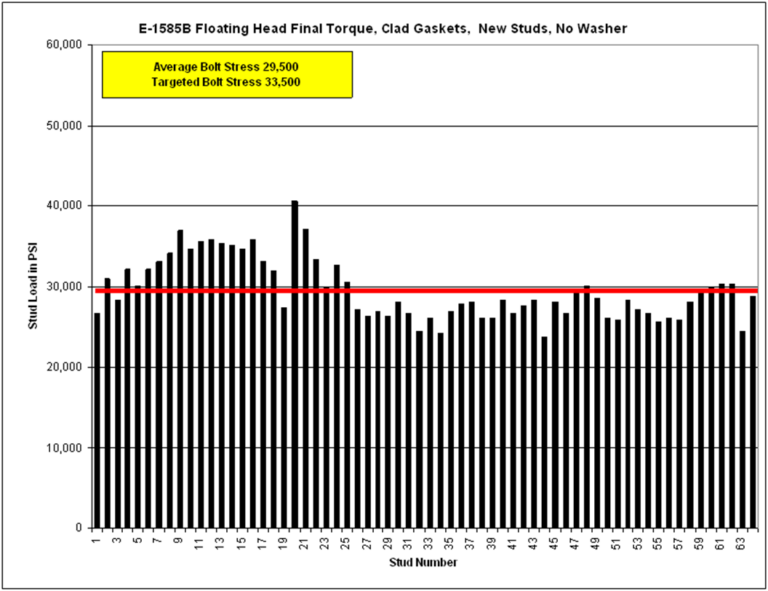
Hace varios años, Chevron realizó una prueba de campo para investigar esta cuestión. Entre los cientos de intercambiadores de calor de su refinería de El Segundo se encuentran los intercambiadores de calor "gemelos", E-1585A y E-1585B, idénticos entre sí en todos los aspectos. El día de la prueba sustituyeron la junta del cabezal flotante de cada intercambiador y apretaron la conexión. Como no hay espacio suficiente en el cabezal flotante, no se utilizaron arandelas endurecidas. Aparte de eso, se utilizaron las mejores prácticas; lubricaron todo adecuadamente y utilizaron una llave dinamométrica calibrada en ambos. La única diferencia entre el E-1585A y el E-1585B era el estado de los espárragos. En el E-1585B se utilizaron espárragos y tuercas nuevos. En el otro, el E-1585A, reutilizaron los espárragos después de limpiarlos y cepillarlos con alambre hasta dejarlos "como nuevos". Después de apretarlos, midieron la tensión real de los espárragos y los resultados son los que se ven en los gráficos adjuntos.


 El primer gráfico muestra los resultados de los espárragos utilizados en el E-1585A. La tabla incluida en el gráfico muestra que la tensión media de los espárragos fue de 28.000 psi, un 16,4% inferior a la tensión objetivo de 33.500 psi. Pero la tensión "media" de los espárragos no lo dice todo, ya que la dispersión (la diferencia de un espárrago a otro) es de hasta 10 a 1. Aunque los espárragos estaban bien limpios y lubricados, era imposible predecir cuánta carga se generaría con un par de apriete específico.        

El segundo gráfico muestra una imagen muy mejorada. La carga media de los montantes se aleja ahora sólo un 12% de la carga deseada. Pero lo más importante es que la dispersión se ha reducido drásticamente: la mayoría de las cargas de los montantes se sitúan entre el 10% y el 15% de la media, y la disparidad entre las cargas más bajas y las más altas se ha reducido en un 83%.


Recuerde que estos resultados se obtuvieron sin utilizar arandelas endurecidas debajo de la tuerca giratoria. Es muy probable que el uso de arandelas endurecidas para reducir el arrastre por fricción en la cara de la brida hubiera reducido aún más la dispersión y hubiera aumentado la carga media del espárrago hasta acercarla a la carga proyectada. Sin embargo, aunque estos resultados no son "perfectos", son ciertamente "razonables".


¿Por qué es tan importante?

Chevron ha demostrado a lo largo de años de investigación que, además de utilizar un tipo de junta óptimo, el secreto de la estanqueidad a largo plazo en los intercambiadores de calor depende de cómo se trate la relajación en la junta. Para gestionar la relajación es fundamental cargar la junta para conseguir una elevada tensión de asiento. Esto debe hacerse de forma fiable a un valor alto y predeterminado.

Así pues, si un ingeniero determina que una junta necesita una tensión de asiento de 20.000 psi para ofrecer fiabilidad a largo plazo, y que se requiere un par de apriete de 600 lb-pie (por ejemplo) para alcanzar esa carga, tiene que poder confiar en que cuando los espárragos se aprieten a 600 lb-pie generarán realmente la tensión de tornillo que prevé.[1]


Y ése es el problema de los espárragos usados. Debido a la rodadura casi microscópica y al gripado de las superficies roscadas, el espárrago ya no convierte el par de apriete en tensión de forma predecible. La relación entre el par de apriete del espárrago y la carga de la junta se rompe. Por ello, Chevron exige el uso de espárragos nuevos siempre que se abra una junta de intercambiador.


Ahora bien, hay un par de excepciones a esta regla, y Chevron las reconoce en sus normas. En primer lugar, si un espárrago se tensa (no se aprieta), se puede reutilizar, ya que el par de apriete no entra en juego. En segundo lugar, si una persona está dispuesta a repasar las roscas tanto de los espárragos como de las tuercas con un macho de roscar y una terraja -renovando así las roscas-, puede reutilizar los tornillos de forma segura.


A veces se argumenta que los espárragos usados son mejores que los nuevos porque se han endurecido. La respuesta a este argumento es que el endurecimiento no importa. Lo que importa es la capacidad del espárrago para proporcionar un predecible predecible a la junta, porque así es como se consigue un rendimiento sin fugas.


La prueba de este planteamiento se ve fácilmente en la experiencia de Chevron. En la última década han conseguido lo que muchos consideraban imposible: eliminar las fugas de los intercambiadores de sus refinerías. El uso de nuevos espárragos para optimizar la carga de la junta es un componente importante de las soluciones empleadas para lograr este fin.


[1] Para un análisis más completo sobre la importancia de centrarse en las tensiones específicas del asiento de la junta en lugar de en las tensiones específicas del espárrago, consulte la nota técnica titulada ¿Esfuerzo en el espárrago o en la junta? Dar en el blanco correcto.