Recherche

Pittsburgh, PA - LGG Industrial a le plaisir d'annoncer la nomination de Michael Bagwell au poste de vice-président de la région des États-Unis et directeur général de la région Ouest. Michael relèvera directement de Jeff Crane, président-directeur général de LGG Industrial.


Michael apporte près de trois décennies d'expérience de leadership dans les secteurs de la distribution industrielle et de la fabrication. Il a récemment occupé le poste de directeur des ventes chez Horsburgh & Scott, après une longue et fructueuse carrière chez Motion Industries, où il a gravi les échelons jusqu'à devenir vice-président de la division.


"Mike est un leader stratégique, plein d'énergie, qui a une connaissance approfondie de notre industrie et qui a fait ses preuves en matière de croissance et d'excellence opérationnelle", a déclaré Jeff Crane, PDG de LGG Industrial. "Nous sommes ravis de l'accueillir au sein de l'équipe LGG.


À ce titre, Michael sera responsable de l'ensemble du compte de résultat, en mettant l'accent sur la poursuite de la croissance organique dans la région Ouest.


Veuillez vous joindre à nous pour souhaiter la bienvenue à Michael Bagwell au sein de l'organisation LGG Industrial, alors que nous continuons à développer et à renforcer notre équipe.


Contact pour les médias :

Lauren Russo, spécialiste du marketing numérique

marketing@lggind.com

Écouter le podcast ici

Un peu plus de deux ans après sa dernière apparition dans le podcast, le PDG de LGG Industrial, Jeff Crane, nous rejoint pour discuter du changement de marque de son entreprise en 2024 par rapport à ERIKS North America, de la manière dont l'entreprise gère la situation tarifaire, de son récent réseau de succursales et des mises à niveau technologiques, ainsi que de la manière dont LGG aborde l'IA.


Il y a un peu plus de deux ans, j'ai reçu Jeff Crane, le PDG de LGG Industrial, dans le podcast pour parler des changements récents de son entreprise. À l'époque, cette société était connue sous le nom d'ERIKS North America - un distributeur bien connu de produits et de solutions de manutention des fluides, de transport des matériaux et d'étanchéité. 


L'entreprise a subi d'autres transformations depuis lors, notamment son changement de marque début 2024 sous le nom de LGG Industrial.


Crane et moi avons eu une bonne discussion lors de la convention NAHAD 2025 en avril, et étant donné ce que LGG a fait dernièrement, j'ai été obligé de l'inviter à nouveau dans le podcast. 


Voici ce que nous avons couvert :

  • Nous savons que donner une nouvelle image à une entreprise est une entreprise majeure, en particulier pour une entreprise âgée de 90 ans comme LGG. J'étais donc curieux que Crane nous explique en détail ce qui a motivé cet effort de repositionnement et les raisons qui l'ont poussé à le faire. 
  • Les tarifs douaniers étant le principal sujet de conversation dans les cercles de distribution, nous avons discuté de la manière dont LGG gère la situation et de son impact sur l'ensemble du secteur des tuyaux et des produits en caoutchouc.
  • En 2024, LGG a annoncé qu'elle avait investi dans une série d'améliorations dans son réseau de succursales, ajoutant de nombreuses capacités à beaucoup d'entre elles. M. Crane a expliqué en détail les résultats obtenus dans ce domaine.
  • La majeure partie de l'industrie est désormais engagée dans des applications d'IA, mais l'approche de chaque distributeur vis-à-vis de la technologie tend à être différente. J'ai demandé à Crane de me faire part de l'implication de LGG dans l'IA jusqu'à présent et de ce qu'il compte en faire à l'avenir.


Écoutez l'épisode complet via le lecteur audio ci-dessus. Et vous pouvez trouver l'ensemble de notre bibliothèque de podcasts MDM ici.


LGG Industrial et Benetech relèvent le défi de réduire l'exposition des travailleurs à la silice cristalline alvéolaire.

Nous sommes fiers de notre partenariat avec Benetech pour réduire l'exposition à la silice cristalline alvéolaire.

De récentes modifications de la réglementation OSHA 1926 CFR-1153(d)(1) ont réduit la PEL (limite d'exposition admissible) à 50 microgrammes de silice cristalline alvéolaire par mètre cube d'air (ug/m3) en moyenne sur une journée de 8 heures. Le danger de silicose chez les travailleurs exposés à des niveaux supérieurs à la PEL est réel et doit être pris en compte. Au cours de l'année écoulée, la MSHA a également annoncé de nouvelles réglementations assorties d'un soutien supplémentaire sur le terrain afin d'appliquer des directives plus strictes en matière de contrôle des poussières.

En collaboration avec le NIOSH (National Institute for Occupational Safety and Health, une division du CDC), Benetech a relevé le défi de combiner ses produits éprouvés avec des technologies nouvellement brevetées pour concevoir un équipement qui améliorerait la sécurité du personnel sur le lieu de travail et réduirait l'exposition à la silice cristalline alvéolaire (RCS).

MaxZone Safe+® traite l'exposition à la poussière de silice dans les zones de charge.

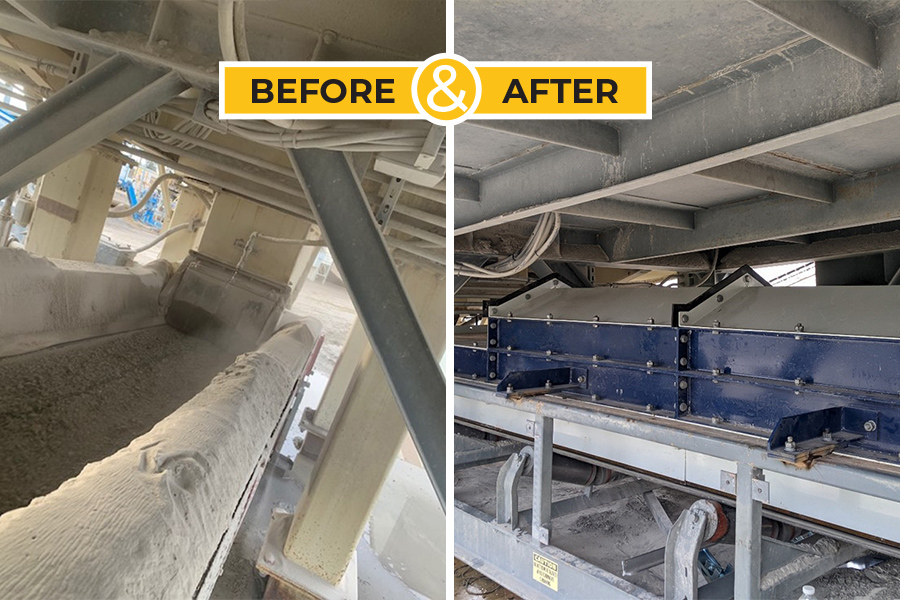
Zone de chargement du ciment - Poussière de silice avant et aprèsAu cours de l'élaboration de la MaxZone Safe+®Benetech a grandement bénéficié de l'équipe de R&D (recherche et développement) du NIOSH grâce à la documentation qu'elle a fournie sur les aspects suivants les résultats des tests montrent une réduction significative des poussières et des déversements dans les zones de chargement du système de convoyage.

Il est essentiel de cibler la zone de chargement d'un système de manutention de produits en vrac, car jusqu'à 85 % des poussières et des déversements se produisent au niveau du point de transfert et de la zone de chargement. C'est également dans cette zone que l'on observe le plus grand nombre de blessures graves et d'accidents mortels lors des opérations de maintenance et de nettoyage de routine. L'exposition du personnel aux poussières respirables est également très élevée dans ces zones.

En outre, les avantages économiques de cette technologie permettent d'utiliser un système de suppression à usage minimal "en fonction des besoins" grâce aux communications de données "intelligentes" entre les appareils. Les coûts des produits chimiques peuvent être minimisés, avec une économie moyenne de plus de 60 fois par rapport aux autres systèmes de suppression par pulvérisation disponibles.

Autres produits et caractéristiques importants de Benetech à noter lors de la réduction des poussières de silice et des déversements :

  1. XN Liners® avec réglage externe pour la réparation, l'alignement ou le remplacement des liners internes dans les zones de confinement de la zone de charge de l'enceinte MaxZone®.
  2. Cuillère de chargement et déflecteurs MaxZone Plus® réglables en option, avec réglages externes pour le chargement en douceur et le chargement au centre.
  3. Roulements à glissière simples pour faciliter la maintenance dans les zones encombrées et difficiles d'entretien.
  4. Les rouleaux MaxTracker assurent le centrage de la bande dans la zone de chargement lorsque le produit arrive sur la bande.
  5. Technologie Dustinator® Plus pour réduire les RCS à des niveaux de conformité en utilisant des filtres Merv 15 et la détection de pression pour les cycles de purge.
  6. La technologie Dustinator® peut également être utilisée comme contrôle technique passif dans l'industrie du sable de fracturation pour minimiser l'exposition à la poussière de silice lorsqu'elle est employée sur le dessus des sableuses ou des vaisseaux fermés utilisant le chargement pneumatique. Cette technologie a été conçue pour mettre les RCS et autres poussières fines en conformité avec les exigences de la MSHA en matière de contrôles techniques.
  7. Technologie de dépoussiérage à usage minimal, telle que le système MIniPak, avec communication par capteurs.
  8. Portes d'inspection Premium étanches à la poussière avec joints à lèvre et à labyrinthe, de conception robuste avec poignées séparées et loquets avec fonctions de verrouillage, combinées à des charnières lubrifiables pour des opérations sûres dans des conditions défavorables.

Production réalisée en toute sécurité, avec un temps d'arrêt minimal.

Grâce à notre partenariat avec Benetech, nous sommes experts en matière de contrôle des poussières et des déversements, de flux de matériaux et de production en toute sécurité avec des temps d'arrêt réduits. Contactez-nous et découvrez comment nos services et technologies intégrés peuvent vous aider à améliorer vos opérations en réduisant la poussière, en évitant les déversements, en améliorant le flux des matériaux et en garantissant la conformité.

Nous contacter

Sugar Sell, la solution d'automatisation des ventes basée sur l'intelligence, équipe les ventes d'outils pour améliorer la productivité et la réactivité client 


SAN FRANCISCO – 17 décembre 2024 – LGG Industrial , leader de longue date dans les solutions de manutention de fluides, d'étanchéité et de transport de matériaux, stimule l'efficacité et la croissance avec la solution phare d'automatisation des ventes de SugarCRM, Sugar Sell, conçue pour répondre aux besoins uniques des entreprises industrielles interentreprises (B2B). 


LGG Industrial propose des solutions complètes de manutention des fluides, d'étanchéité et de transport de matériaux pour une grande variété d'industries et d'applications. Avec des installations réparties dans toute l'Amérique du Nord et des décennies d'expérience reconnue, LGG Industrial est un partenaire de premier plan pour certaines des plus grandes entreprises nord-américaines. 


Plus de 150 professionnels de la vente et du service après-vente de LGG Industrial utilisent désormais Sugar Sell , et l'entreprise prévoit de déployer prochainement d'autres solutions Sugar, notamment Sugar Serve et Sugar Market . La transition vers la plateforme d'automatisation des ventes intelligente de Sugar a transformé ses opérations commerciales, dotant les commerciaux des outils nécessaires pour gagner en productivité, en efficacité et en orientation client.  


« Nous avons choisi la plateforme Sugar car elle offre les outils CRM sophistiqués dont nous avons besoin pour mettre en œuvre notre nouvelle stratégie de commercialisation et stimuler la croissance organique », a déclaré Tim Billingsley, vice-président des opérations de revenus chez LGG Industrial. Il explique que Sugar Sell a offert à l'entreprise une plateforme pour transformer ses opérations commerciales, lui offrant une visibilité et une efficacité accrues.  


« Nous comptons sur Sugar pour accélérer la vitesse de nos opportunités de vente tout au long du parcours d'achat et générer des revenus plus rapidement », a ajouté Billingsley. « Sugar est la solution idéale pour les entreprises B2B de taille moyenne comme la nôtre, et elle nous permet de développer nos opérations commerciales et d'augmenter notre chiffre d'affaires. Avec Sugar Sell, l'adoption par les utilisateurs a triplé par rapport aux outils de vente précédents. » 


Le sucre aidera également l’entreprise à mieux gérer et répondre aux pics de demande des clients dus aux conditions météorologiques extrêmes et aux catastrophes naturelles.


« Aider LGG Industrial à répondre à ses besoins commerciaux uniques et à surmonter les défis spécifiques à son secteur est l'un des principaux atouts de notre plateforme CRM et un domaine d'expertise clé pour notre équipe chez Sugar », a déclaré Paul Farrell, directeur des produits chez SugarCRM. « Créer de nouvelles opportunités commerciales, développer le pipeline, accélérer les processus de vente et accélérer la réalisation des revenus sont des objectifs clés pour LGG Industrial, et nous sommes heureux d'être la solution qui permettra à l'entreprise d'atteindre ces objectifs et bien plus encore. » 


Cliquez ici pour en savoir plus sur les solutions CRM basées sur l'IA de Sugar.  


À propos de SugarCRM
SugarCRM est un logiciel CRM qui aide les équipes marketing, commerciales et de service client à atteindre une efficacité optimale grâce à une automatisation, des données et une intelligence optimisées, leur permettant ainsi d'obtenir une vision fiable et en temps réel de chaque client. La plateforme Sugar offre une technologie de pointe en matière d'automatisation des ventes, du marketing et du service client, avec un seul objectif : simplifier les tâches complexes. 


Des milliers d'entreprises dans plus de 120 pays font confiance à Sugar et laissent la plateforme faire le travail. Basée dans la baie de San Francisco, Sugar est soutenue par Accel-KKR. 


Pour plus d'informations sur SugarCRM, visitez : www.sugarcrm.com . 

Sécurité, fiabilité, intégrité mécanique... des mots à la mode dans la production de H2SO4 et dans toute usine de traitement chimique. Cet éditorial a pour but d'étudier comment nous pouvons reconnaître de manière proactive les zones de risque potentiel lors de l'incorporation de tuyaux flexibles dans les opérations d'une usine moderne. Nous explorerons les stratégies permettant de minimiser ces risques au cours des phases de conception et de planification.


Tout commence par la manipulation fiable du soufre fondu

Le soufre est la matière première clé dans la production industrielle d'acide sulfurique par le procédé de contact. Le soufre solide est placé dans un récipient chauffé où il est amené au point de fusion (115°C) et converti à l'état liquide. Le soufre fondu est ensuite stocké dans un réservoir chauffé pour le maintenir à l'état liquide avant d'être pompé vers le four de combustion. La température du soufre fondu est généralement maintenue entre 130°C et 150°C. La pression nécessaire pour injecter le soufre fondu dans la chambre de combustion varie généralement de 2 à 10 bars (environ 29 à 145 psi), en fonction de la conception spécifique du système d'injection, de la viscosité du soufre fondu et de la qualité d'atomisation souhaitée.


Maintien de la température pendant le transfert

Des tuyaux flexibles à traçage thermique sont généralement intégrés au système pour maintenir la température pendant le pompage afin de garantir que le produit reste fluide et à la bonne viscosité. Les soudures à pleine pénétration sont impératives pour contenir la pression élevée nécessaire pour atteindre le débit approprié. Ces tuyaux flexibles sont généralement fabriqués à partir de 316SS et font l'objet d'essais de pression approfondis et d'une radiographie à 100 % pour garantir l'intégrité des soudures. Cette approche programmatique soigneusement contrôlée contribue à assurer le transport sûr et efficace du soufre fondu depuis le stockage jusqu'aux injecteurs.


Risque inhérent

Les tuyaux flexibles, comme tout équipement de processus critique, bien qu'essentiels dans presque tous les sites de production chimique, peuvent présenter certains risques s'ils ne sont pas correctement conçus, fabriqués, installés et entretenus. Voici quelques-unes de ces considérations :


Conception inadéquate

Risque : Si un tuyau flexible n'est pas correctement conçu à partir de spécifications détaillées, documentées et approuvées par les parties concernées, sa fiabilité risque d'être compromise.  

Impact : Les modes de défaillance peuvent inclure un certain nombre de pannes physiques ainsi qu'une température inappropriée et des problèmes de viscosité connexes qui peuvent facilement interrompre le processus.


Questions de compatibilité des matériaux

Risque : Tous les tuyaux flexibles ne sont pas compatibles avec toutes les concentrations d'acide sulfurique. L'utilisation du mauvais type de tuyau peut entraîner une dégradation rapide.

Impact : Cette situation augmente la probabilité de défaillance des tuyaux, ce qui constitue un risque important pour la sécurité dans un environnement de production d'acide sulfurique.


Installation incorrecte

Risque : Une installation incorrecte, telle qu'un rayon de courbure inapproprié, un support inadéquat ou une sélection incorrecte des raccords, peut entraîner une contrainte excessive sur le tuyau.

Impact : Cela peut entraîner une usure prématurée, une déformation ou une défaillance du tuyau, augmentant ainsi le risque de fuites ou d'éclatements.


Défaillance mécanique

Risque : Les tuyaux flexibles sont soumis à des contraintes mécaniques, telles que les vibrations, les fluctuations de pression et la dilatation thermique. Si un tuyau n'est pas correctement dimensionné pour ces conditions, il peut se rompre ou tomber en panne.

Impact : Une défaillance soudaine peut provoquer un déversement ou une libération de matériaux, ce qui peut entraîner des blessures graves ou endommager l'équipement environnant.


Vieillissement et fatigue

Risque : Au fil du temps, les tuyaux flexibles peuvent se dégrader en raison d'une exposition continue à des températures élevées, à la pression ou à des substances corrosives.

Impact : Si les tuyaux ne sont pas régulièrement inspectés et remplacés si nécessaire, ils peuvent devenir un point faible du système, entraînant des défaillances catastrophiques potentielles.


Risque d'incendie

Risque : Dans certaines situations, si un tuyau flexible se rompt et libère des substances volatiles, il peut potentiellement contribuer aux risques d'incendie, en particulier s'il y a des sources d'inflammation potentielles et/ou d'autres matériaux combustibles à proximité.

Impact : Un incendie dans une usine chimique peut avoir des conséquences dévastatrices, notamment la libération de fumées toxiques.


Stratégie d'atténuation des risques Commence par un solide programme de surveillance


Critères de conception documentés : La conception correcte des tuyaux flexibles peut être un processus itératif. Les paramètres de fonctionnement requis doivent être documentés et soumis à l'ingénieur d'application pour qu'il donne son avis sur les matériaux, la configuration et les raccords d'extrémité. Ils sont ensuite renvoyés au client pour examen et approbation finale.   


Pressions et températures nominales : Assurez-vous que les tuyaux utilisés sont conçus et dimensionnés pour les pressions et températures spécifiques rencontrées dans le processus de production d'acide sulfurique.


Sélection des matériaux : Veillez à ce que les tuyaux flexibles soient fabriqués à partir de matériaux spécifiquement conçus pour traiter l'acide sulfurique et les gaz associés.


Une production robuste et fiable : La production d'assemblages de tuyaux à traçage thermique pour des applications de processus critiques exige l'utilisation de techniques éprouvées qui ont fait leurs preuves au fil du temps. Les soudures à pénétration totale dont l'intégrité est contrôlée par radiographie à 100 % ne sont pas négociables.


Exigences en matière d'essais sous pression : Les tuyaux flexibles doivent être soumis à un essai de pression en toute sécurité avant d'être expédiés par le fabricant, conformément aux spécifications prédéterminées.


Installation correcte : Suivre les directives du fabricant pour l'installation, notamment en ce qui concerne le rayon de courbure, le support et le choix des raccords.


Inspections et maintenance régulières : Déterminer et mettre en œuvre un programme d'inspection et d'entretien de routine pour vérifier les signes d'usure, de corrosion ou de dommages mécaniques. 


Calendrier de remplacement régulier : Les tuyaux doivent être étiquetés pour permettre leur identification et leur remplacement. Tout d'abord, la sécurité est évidemment primordiale dans toute opération. La fiabilité et l'intégrité mécanique visent à atteindre cet objectif. Un environnement de travail sûr signifie que l'opération a été soigneusement planifiée et que chaque détail a été pensé à l'avance.


Le respect d'un processus rigoureux de conception et de sélection pour toutes vos applications de tuyaux flexibles est essentiel pour garantir la fiabilité, l'intégrité mécanique et la sécurité de votre processus, ce qui se traduit en fin de compte par des opérations et une production ininterrompues.


Branham Industrial a développé son processus de conception et de production de tuyaux au cours des 50 dernières années. Pour plus d'informations, contactez John Czerwinski jczerwinski@branhamcorp.com (502) 649-4929


Numéro complet de Sulfuric Acid Today : https://h2so4today.com/2024-fw-2

En juin 2024, la Mine Safety and Health Administration (MSHA) a publié sa décision finale concernant l'exposition à la poussière de silice cristalline respirable (RCS).

"La limite d'exposition admissible (PEL) pour la silice cristalline alvéolaire passe de 100 microgrammes (µg) à 50 µg par mètre cube d'air (µg/m3) sur une période d'exposition d'une équipe complète, calculée comme une moyenne pondérée dans le temps (TWA) de 8 heures pour toutes les mines".

Cette nouvelle décision exige le respect de limites plus basses d'exposition des mineurs aux RCS et des dispositions pour l'amélioration de la protection respiratoire.

Voici quelques questions fréquemment posées sur la poussière de silice cristalline alvéolaire :

  1. Quand ce nouveau mandat entre-t-il en vigueur ?
  1. Quels sont les dangers de la poussière de silice ?
  1. Comment savoir si nous dépassons la limite d'exposition ?
  1. Comment résoudre mon exposition à la poussière de silice ?
  1. La correction de ce problème permettra-t-elle d'éliminer TOUTE la silice cristalline alvéolaire ?
  1. Aurai-je des ennuis si je ne respecte pas les règles ?
  1. Comment faire pour que quelqu'un vienne étudier/inspecter nos niveaux d'exposition actuels ?
  1. Combien de temps faudra-t-il pour mettre en œuvre ces solutions de suppression de la poussière de silice ?
  1. Pourquoi LGG Industrial est-il le fournisseur idéal pour résoudre ce problème ?
  1. Je n'en sais pas encore assez sur le sujet, alors où puis-je trouver plus d'informations ?

Le changement de marque d'ERIKS North America en LGG Industrial reflète l'engagement en faveur de l'héritage et de l'innovation

Pittsburgh, Pennsylvanie, 1er février 2024 -ERIKS North America, leader de longue date dans le domaine des solutions de manutention des fluides, d'étanchéité et de transport des matériaux, a annoncé aujourd'hui qu'elle changeait de nom pour devenir LGG Industrial. Ce changement stratégique honore l'héritage de ses sociétés fondatrices, Lewis-Goetz et Goodall, tout en restant concentré sur des solutions innovantes qui génèrent une valeur significative pour les clients.


"Ce changement de marque en LGG Industrial représente un point d'inflexion dans l'histoire de notre entreprise, où notre riche histoire et notre profonde compréhension de l'industrie rencontrent nos ambitions d'apporter un nouveau niveau de service et de valeur au marché industriel nord-américain", a déclaré Jeff Crane, PDG de LGG Industrial.


LGG Industrial s'appuie sur les connaissances, l'expérience et la réputation qui constituent les fondements de l'entreprise. Dans son prochain chapitre, LGG Industrial investit dans son personnel, élargit la portée de ses produits et services et investit dans des capacités qui rehaussent la norme en matière de service et de valeur.


"Nous avons soigneusement élaboré notre nouveau slogan : Solutions sur mesure. Trusted Service", poursuit Jeff Crane. "Cela reflète l'engagement de LGG Industrial à fournir des solutions hautement spécialisées soutenues par un engagement inébranlable envers la satisfaction du client et un partenariat fondé sur la confiance. Cette confiance est gagnée une transaction à la fois et par l'application de solutions sur mesure qui permettent à nos clients d'économiser continuellement du temps et de l'argent".


LGG Industrial offre une gamme complète de services conçus pour minimiser le coût total de possession de ses clients. Les partenariats avec des fabricants de premier plan permettent à l'entreprise de fournir des solutions techniques et personnalisées inégalées qui englobent la manutention, l'étanchéité, le transfert de fluides et des solutions de tuyaux spécialisés pour l'alimentation en fluides.


Alors que l'industrie continue d'évoluer, LGG Industrial reste un partenaire inébranlable qui se consacre à la prévention des temps d'arrêt et à l'amélioration des performances opérationnelles. L'approche proactive de l'entreprise, ses services à valeur ajoutée et son service clientèle exceptionnel garantissent que les besoins des clients sont satisfaits avec précision et attention.


"Nous sommes ravis de partager cette nouvelle étape de notre parcours, mais il s'agit de bien plus qu'un changement de nom", a ajouté Jeff Crane, PDG de LGG Industrial. "LGG Industrial est la norme sous laquelle nous poursuivrons notre dévouement et notre service inébranlables au marché industriel nord-américain."


Pour plus d'informations sur LGG Industrial et pour comprendre comment la société peut améliorer l'efficacité de l'entreprise, veuillez consulter le site www.lggindustrial.com.


À propos de LGG Industrial

LGG Industrial, anciennement ERIKS North America, est le partenaire privilégié des entreprises industrielles à la recherche de solutions de manutention des fluides, d'étanchéité et de transport des matériaux. Basée à Pittsburgh, en Pennsylvanie, et soutenue par Luther King Capital Management, LGG Industrial a des décennies d'expérience dans la création de valeur pour le marché industriel nord-américain, avec une passion pour le service à la clientèle qui s'accompagne d'un savoir-faire technique approfondi.


À propos de Luther King Capital Management

Fondée en 1979, LKCM fournit des services de gestion d'investissements à des particuliers fortunés, des fondations, des fonds de dotation, des sociétés d'investissement, des régimes de retraite et de participation aux bénéfices, des fiducies et des successions, entre autres organisations.


Contact :

Lauren Russo

Spécialiste du marketing numérique

Lauren.Russo@lggind.com

412-925-7390

PITTSBURGH-ERIKS North America (ENA) a annoncé l'acquisition des actifs de Branham Corporation (Branham), un important fabricant et distributeur de tuyaux industriels, de joints, de bandes transporteuses et de services connexes.


Fondée à Louisville, KY, en 1973 sous le nom de Branham-Mingis par feu William E. Branham et Stephen Mingis, Branham s'est développée au cours des cinq dernières décennies pour inclure cinq usines de fabrication/distribution et huit points de vente couvrant les régions du Midwest et de la côte du Golfe des États-Unis. Forte d'une équipe de plus de 100 professionnels hautement qualifiés, Branham est devenue synonyme de qualité et d'excellence du service dans l'industrie.


Doug Branham, qui restera dans l'entreprise en tant que coprésident, s'est exprimé sur la transaction. "L'ENA convient parfaitement à notre entreprise. En tirant parti de la taille de l'ENA, nous avons la possibilité de proposer nos produits et services de pointe dans des domaines où nous n'aurions pas pu espérer aller seuls. L'avenir de nos associés a toujours été au centre de nos préoccupations et nous savons que les avantages offerts par l'ENA et la culture qui y règne créeront un endroit idéal pour que nos associés poursuivent leur important travail. Alors que nous célébrons notre 50ème année à résoudre des problèmes pour nos clients, nous ne pourrions être plus heureux des perspectives pour les 50 prochaines années".


Steve Mingis, l'autre coprésident de Branham, a ajouté : "À un moment donné, chaque entreprise doit réfléchir à ce qu'il faut faire pour passer au niveau supérieur. Doug et moi avons immédiatement su que notre alignement avec l'ENA était la solution idéale pour nos employés et la croissance future de notre entreprise".


Jeff Crane, PDG d'ERIKS North America, s'est exprimé sur la finalisation de l'acquisition en déclarant : "Doug Branham et Steve Mingis, ainsi que leurs associés dévoués, ont construit une organisation puissante qui résout les problèmes techniques de leurs clients. Branham apporte une expansion géographique et des capacités uniques en matière de produits et de services qui s'alignent parfaitement sur notre engagement à fournir des solutions et des services de premier ordre à nos clients nord-américains, dont le nombre ne cesse de croître. Nous sommes ravis d'accueillir tous les associés de Branham au sein de notre grande entreprise et nous nous réjouissons de travailler en étroite collaboration avec eux alors que nous mettons nos marques, nos capacités et notre portée géographique uniques à l'œuvre... ensemble.


Notre objectif à long terme a toujours été de réaliser une croissance organique supérieure à celle du marché. L'annonce d'aujourd'hui n'est que l'exemple le plus récent de la relance de notre moteur de croissance inorganique. Nous restons déterminés à mener à bien cette double stratégie de croissance pour les années à venir".


À propos d'ERIKS North America (ENA) :

Société de portefeuille de LKCM Headwater Investments, ENA est l'un des principaux distributeurs de solutions de manutention des fluides, d'étanchéité et de transport des matériaux pour les clients industriels dans toute l'Amérique du Nord. Nos solutions techniques et nos services permettent à nos clients de continuer à fonctionner, de réduire les temps d'arrêt et de minimiser le coût total de possession.

L'étanchéité des centaines de bouchons d'un échangeur Fin-Fan typique est devenue de plus en plus problématique au fur et à mesure que les exigences en matière d'émissions devenaient de plus en plus strictes. Pour résoudre ce problème, nous proposons un joint de bouchon à face graphitée Kam Profile (dentelé) qui garantit à l'utilisateur final d'atteindre le niveau d'étanchéité requis. 


Ce joint utilise le même fer doux que les joints de bouchons OEM. Après avoir usiné les dentelures selon les spécifications de l'industrie, nous ajoutons à chaque surface des revêtements de graphite d'une épaisseur de 0,015" et d'une densité de 70 livres. Il en résulte un joint stable, résistant aux températures élevées, facile à installer et à étancher. Il permet non seulement d'éviter les fuites, mais aussi de minimiser les temps d'arrêt et d'éliminer le grippage des filetages, car il fournit un joint étanche au gaz à des couples d'installation plus faibles.


Matériau du noyau : Fer doux ou acier au carbone de 1/16" fourni par l'OEM. (Tolérance du fabricant sur l'épaisseur +/- 0,003")

Revêtements en graphite: Graphite APX2 de 0,015" d'épaisseur, résistant à l'oxydation, densité de 70 livres. 

Épaisseur résultante: Nominal 0.090"

Tolérances dimensionnelles: +/- .010"

Température nominale: 900F

Contrainte d'assise minimale recommandée: 10 000 psi

Dans le cadre des "meilleures pratiques", nous recommandons l'utilisation de nouveaux goujons à chaque fois qu'un joint d'échangeur de chaleur est réassemblé. 


Pour une entreprise qui nettoie et réutilise régulièrement les goujons, cette recommandation d'utiliser des goujons neufs peut sembler un peu exagérée. Pourquoi utiliser des goujons neufs alors que les goujons usagés ont encore l'air neufs ? Ne s'agit-il pas d'un gaspillage d'argent insensé ? Pourquoi jeter un goujon en parfait état ? À l'heure du recyclage, ne vaut-il pas mieux réutiliser que remplacer?


Vous vous souvenez de l'adage "On ne juge pas un livre à sa couverture" ? En voici un exemple parfait : on ne peut pas juger un goujon sur son apparence. Il est vrai que les goujons usagés peuvent être nettoyés. Ils peuvent même être brossés pour avoir l'air neufs. Mais l'apparence d'un goujon n'est pas le plus important de ses attributs. Ce qui est le plus important, c'est sa performance. Et les données montrent que la résistance au frottement d'un goujon usagé est très imprévisible.

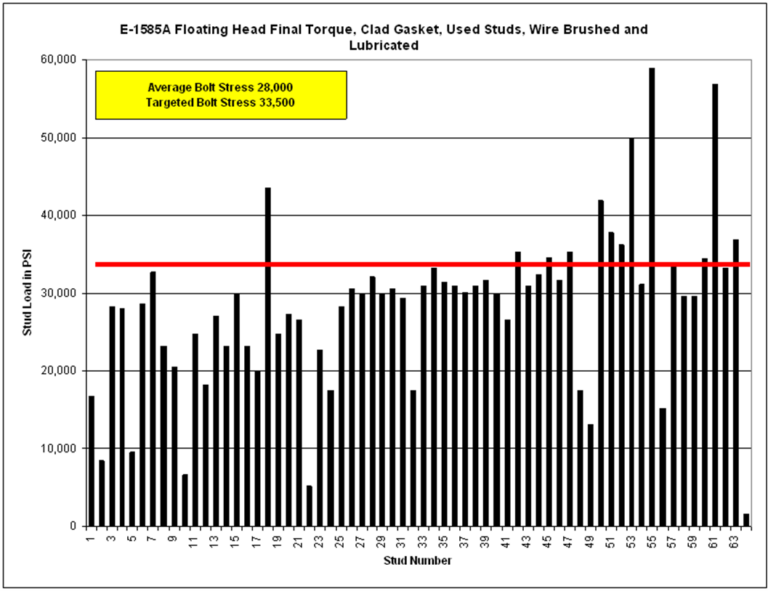
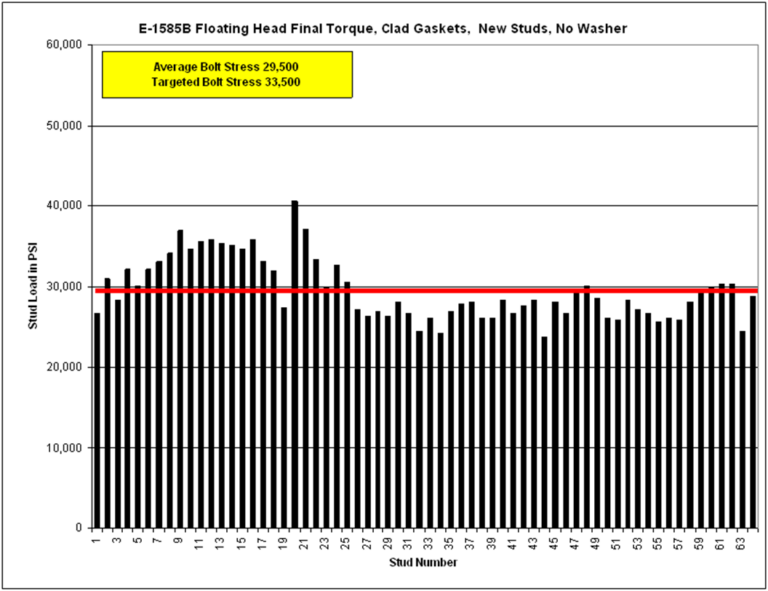
Il y a plusieurs années, Chevron a réalisé un essai sur le terrain pour étudier cette question. Parmi les centaines d'échangeurs de chaleur de sa raffinerie d'El Segundo se trouvent les échangeurs de chaleur "jumeaux" E-1585A et E-1585B, identiques en tous points. Le jour du test, ils ont remplacé le joint de la tête flottante de chaque échangeur et ont resserré la connexion. Comme il n'y a pas assez de place sur la tête flottante, aucune rondelle trempée n'a été utilisée. Pour le reste, les meilleures pratiques ont été appliquées : tout a été lubrifié correctement et une clé dynamométrique calibrée a été utilisée sur les deux échangeurs. La seule différence entre les modèles E-1585A et E-1585B était l'état des goujons. Des goujons et des écrous neufs ont été utilisés sur le modèle E-1585B. Sur l'autre, E-1585A, les goujons ont été réutilisés après avoir été nettoyés et brossés à la brosse métallique pour les remettre dans un état "comme neuf". Après le serrage, ils ont mesuré la contrainte réelle exercée sur les goujons - et les résultats sont ceux que vous voyez dans les tableaux ci-joints.


 Le premier graphique montre les résultats pour les goujons utilisés dans l'étude E-1585A. Le tableau inclus dans le graphique montre que la contrainte moyenne sur les goujons était de 28 000 psi, soit 16,4 % de moins que la contrainte ciblée de 33 500 psi. Mais la contrainte "moyenne" sur les goujons ne dit pas tout, car la dispersion (la différence d'un goujon à l'autre) est de 10 pour 1 ! Même si les goujons étaient bien nettoyés et bien lubrifiés, il était impossible de prédire la charge générée par un couple spécifique.        

Le deuxième graphique montre une nette amélioration. La charge moyenne des plots ne s'écarte plus que de 12 % de la charge souhaitée. Plus important encore, la dispersion a été considérablement réduite - la plupart des charges se situent dans une fourchette de 10 à 15 % par rapport à la moyenne, et l'écart entre la charge la plus faible et la charge la plus élevée a été réduit de 83 % !


N'oubliez pas que ces résultats ont été obtenus sans l'utilisation de rondelles trempées sous l'écrou rotatif. Il est très probable que l'utilisation de rondelles trempées pour réduire le frottement au niveau de la face de la bride aurait réduit encore davantage la dispersion et aurait rapproché la charge moyenne du goujon de la charge projetée. Cependant, même si ces résultats ne sont pas "parfaits", ils sont certainement "raisonnables".


Pourquoi cette question est-elle cruciale ?

Chevron a prouvé, après des années de recherche, qu'outre l'utilisation d'un type de joint optimal, le secret de l'étanchéité à long terme dans les échangeurs de chaleur dépend de la manière dont on gère la relaxation dans le joint. Pour gérer la relaxation, il est essentiel de charger le joint afin d'obtenir une contrainte d'assise élevée. Cette opération doit être effectuée de manière fiable à une valeur élevée et prédéterminée.

Ainsi, si un ingénieur détermine qu'un joint a besoin d'une contrainte d'assise de 20 000 psi pour garantir une fiabilité à long terme - et qu'un couple de 600 ft-lbs (par exemple) est nécessaire pour atteindre cette charge - il doit pouvoir compter sur le fait que lorsque les goujons sont serrés à 600 ft-lbs, ils génèrent effectivement la contrainte de boulon qu'il anticipe.[1]


Et c'est là le problème des goujons usagés. En raison du laminage et du grippage quasi microscopiques des surfaces filetées, le goujon ne convertit plus le couple en contrainte de manière prévisible. La relation entre le couple du boulon et la charge du joint est rompue. C'est pourquoi Chevron exige l'utilisation de nouveaux goujons chaque fois qu'un joint d'échangeur est ouvert.


Il existe quelques exceptions à cette règle, et Chevron les reconnaît dans ses normes. Tout d'abord, si un goujon est tendu (et non serré), il est possible de le réutiliser, car le couple de serrage n'entre pas en ligne de compte. Deuxièmement, si une personne est prête à tarauder les filets des goujons et des écrous avec un taraud et une filière - ce qui permet de renouveler les filets - elle peut réutiliser les fixations en toute sécurité.


On avance parfois l'argument selon lequel les goujons usagés sont meilleurs que les goujons neufs parce qu'ils ont été trempés. La réponse simple à cet argument est que l'écrouissage n'a pas d'importance. Ce qui compte, c'est la capacité du goujon à fournir un effort prévisible prévisible au joint - car c'est ainsi que l'on obtient une performance sans fuite.


La preuve de cette approche est facilement démontrée par l'expérience de Chevron. Au cours de la dernière décennie, elle a réalisé ce que beaucoup considéraient comme impossible : elle a éliminé les fuites des échangeurs dans ses raffineries. L'utilisation de nouveaux goujons pour optimiser la charge du joint est un élément important des solutions employées pour atteindre cet objectif.


[1] Pour une discussion plus complète sur l'importance de cibler des contraintes spécifiques au siège du joint plutôt que des contraintes spécifiques au goujon, voir la note technique intitulée Contrainte de l'axe de fixation ou contrainte du joint ? Atteindre la bonne cible.