
En junio de 2024, la Administración de Seguridad y Salud en las Minas (MSHA) publicó su normativa definitiva sobre la exposición al polvo de sílice cristalina respirable (RCS).
"El límite de exposición permisible (PEL) para la sílice cristalina respirable de 100 microgramos (µg) a 50 µg por metro cúbico de aire (µg/m3) en una exposición de turno completo, calculada como media ponderada en el tiempo (TWA) de 8 horas para todas las minas."
Esta nueva normativa exige el cumplimiento de límites más bajos de exposición de los mineros a los RCS y disposiciones para la mejora de la protección respiratoria.
He aquí algunas preguntas frecuentes sobre el polvo de sílice cristalina respirable:
La inspección radiográfica del 100% de la soldadura es un requisito crucial para garantizar la calidad, fiabilidad y seguridad de las uniones soldadas en la producción de mangueras flexibles para las aplicaciones utilizadas en la transferencia de productos químicos. La inspección radiográfica, que emplea específicamente técnicas como rayos X o rayos gamma, proporciona un medio no destructivo de asegurar la integridad mecánica y la ausencia de defectos para un rendimiento a largo plazo. Elexamen con líquidos penetrantes y la posterior prueba de presión hidrostática y/o neumática son procedimientos valiosos para detectar cualquier fuga, pero sólo pueden proporcionar pruebas de "ausencia de fugas" en el momento de la prueba.
Por el contrario, la radiografía al 100% proporciona pruebas físicas de cualquier defecto, imperfecciones como huecos, porosidad, grietas, fusión incompleta y falta de penetración en la zona de soldadura. Identificar estos problemas en una fase temprana es esencial para evitar que se comprometa la integridad estructural, lo que es especialmente crítico en aplicaciones en las que la seguridad es primordial, como en la construcción de mangueras flexibles para aplicaciones de procesos altamente peligrosos, altamente tóxicos y/o de alta temperatura. Al examinar minuciosamente toda la soldadura circunferencial, este procedimiento garantiza el cumplimiento de laSección IX de ASME. Esto es especialmente importante cuando se reconoce la importancia de unir un accesorio de tubería schedule 80 a una manguera de tubo corrugado con un grosor de pared de 0,016", cuando incluso pequeños defectos pueden provocar fallos catastróficos prematuros.
La radiografía proporciona al usuario final un nivel de confianza en la solidez estructural de estas soldaduras, reduciendo el riesgo de fallos inesperados y las consiguientes interrupciones operativas. Lasconsideraciones de seguridad están a la vanguardia de laimportancia de inspeccionar las soldaduras. Losdefectos en lasuniones soldadas pueden provocar fugas, fallos estructurales u otras situaciones peligrosas. La inspección radiográfica actúacomo medida preventiva, identificando posibles problemas antes de que se conviertan en problemas graves . Esto es crucial en industrias que trabajan con sustancias volátiles, altas presiones u otras condiciones en las que el fallo de una unión soldada podría tener graves consecuencias.
La lectura y evaluación de la película de la radiografía al 100% es responsabilidad del Nivel III
Inspector de Soldadura Certificado (CWI) en Hartford, que Branham utiliza como tercera parte objetiva.
contratista. Para el ojo inexperto, las dos imágenes que aparecen a continuación podrían no parecer muy diferentes.
El sellado de los cientos de tapones de un intercambiador Fin-Fan típico se ha vuelto cada vez más problemático a medida que los requisitos de emisiones se han vuelto más estrictos. Para solucionar este problema, ofrecemos una junta de tapón de grafito con perfil Kam (dentado) que garantiza al usuario final el nivel de estanqueidad necesario.
Esta junta utiliza el mismo hierro blando utilizado en las juntas de tapón OEM. Después de mecanizar las estrías según las especificaciones de la industria, añadimos a cada superficie revestimientos de grafito de 0,015" de espesor y 70 libras de densidad. El resultado es una junta estable para altas temperaturas, fácil de instalar y de sellar. No sólo evita las fugas, sino que también ayuda a minimizar el tiempo de inactividad y a eliminar el gripado de las roscas, ya que proporciona un sellado estanco al gas con pares de instalación más bajos.
Material del núcleo: OEM proporcionado 1/16 "de hierro dulce o acero al carbono. (Tolerancia de grosor del fabricante +/-.003")
Revestimientos de grafito: Grafito APX2 de 0,015" de grosor, resistente a la oxidación, densidad de 70 libras.
Espesor resultante: Nominal 0.090"
Tolerancias dimensionales: +/- .010"
Temperatura nominal: 900F
Tensión mínima de asiento recomendada: 10.000 psi
Como cuestión de "buenas prácticas", recomendamos el uso de nuevos pernos prisioneros siempre que se vuelva a montar una junta de intercambiador de calor.
Para una empresa que limpia y reutiliza pernos de forma rutinaria, esta recomendación de utilizar pernos nuevos puede parecer un poco exagerada. ¿Por qué utilizar espárragos nuevos cuando los usados aún parecen nuevos? ¿No es una pérdida de dinero sin sentido? ¿Por qué tirar un taco en perfecto estado? En la era del reciclaje, ¿no es mejor reutilizar que sustituir?
¿Recuerda el viejo refrán "No se juzga un libro por su portada"? Pues aquí tenemos un ejemplo perfecto: no se puede juzgar un espárrago por su aspecto. Es cierto que los espárragos usados pueden limpiarse. Incluso se pueden cepillar para que parezcan nuevos. Pero el aspecto de un espárrago no es el más importante de sus atributos. Lo más importante es su rendimiento. Y los datos demuestran que la resistencia a la fricción de un espárrago usado es muy impredecible.
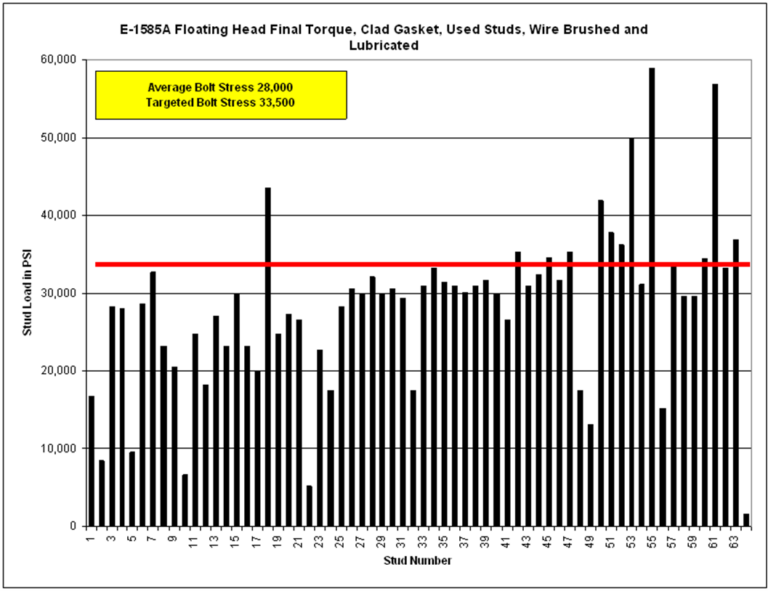
Hace varios años, Chevron realizó una prueba de campo para investigar esta cuestión. Entre los cientos de intercambiadores de calor de su refinería de El Segundo se encuentran los intercambiadores de calor "gemelos", E-1585A y E-1585B, idénticos entre sí en todos los aspectos. El día de la prueba sustituyeron la junta del cabezal flotante de cada intercambiador y apretaron la conexión. Como no hay espacio suficiente en el cabezal flotante, no se utilizaron arandelas endurecidas. Aparte de eso, se utilizaron las mejores prácticas; lubricaron todo adecuadamente y utilizaron una llave dinamométrica calibrada en ambos. La única diferencia entre el E-1585A y el E-1585B era el estado de los espárragos. En el E-1585B se utilizaron espárragos y tuercas nuevos. En el otro, el E-1585A, reutilizaron los espárragos después de limpiarlos y cepillarlos con alambre hasta dejarlos "como nuevos". Después de apretarlos, midieron la tensión real de los espárragos y los resultados son los que se ven en los gráficos adjuntos.
El primer gráfico muestra los resultados de los espárragos utilizados en el E-1585A. La tabla incluida en el gráfico muestra que la tensión media de los espárragos fue de 28.000 psi, un 16,4% inferior a la tensión objetivo de 33.500 psi. Pero la tensión "media" de los espárragos no lo dice todo, ya que la dispersión (la diferencia de un espárrago a otro) es de hasta 10 a 1. Aunque los espárragos estaban bien limpios y lubricados, era imposible predecir cuánta carga se generaría con un par de apriete específico.
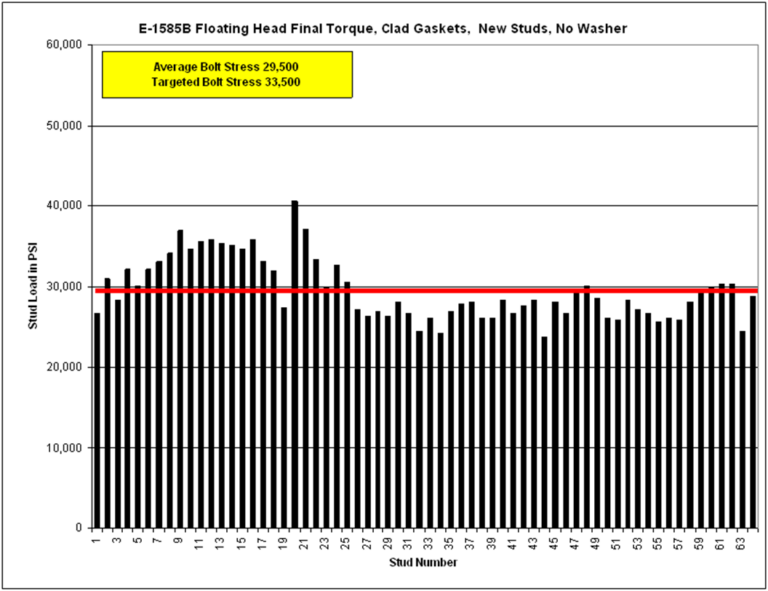
El segundo gráfico muestra una imagen muy mejorada. La carga media de los montantes se aleja ahora sólo un 12% de la carga deseada. Pero lo más importante es que la dispersión se ha reducido drásticamente: la mayoría de las cargas de los montantes se sitúan entre el 10% y el 15% de la media, y la disparidad entre las cargas más bajas y las más altas se ha reducido en un 83%.
Recuerde que estos resultados se obtuvieron sin utilizar arandelas endurecidas debajo de la tuerca giratoria. Es muy probable que el uso de arandelas endurecidas para reducir el arrastre por fricción en la cara de la brida hubiera reducido aún más la dispersión y hubiera aumentado la carga media del espárrago hasta acercarla a la carga proyectada. Sin embargo, aunque estos resultados no son "perfectos", son ciertamente "razonables".
¿Por qué es tan importante?
Chevron ha demostrado a lo largo de años de investigación que, además de utilizar un tipo de junta óptimo, el secreto de la estanqueidad a largo plazo en los intercambiadores de calor depende de cómo se trate la relajación en la junta. Para gestionar la relajación es fundamental cargar la junta para conseguir una elevada tensión de asiento. Esto debe hacerse de forma fiable a un valor alto y predeterminado.
Así pues, si un ingeniero determina que una junta necesita una tensión de asiento de 20.000 psi para ofrecer fiabilidad a largo plazo, y que se requiere un par de apriete de 600 lb-pie (por ejemplo) para alcanzar esa carga, tiene que poder confiar en que cuando los espárragos se aprieten a 600 lb-pie generarán realmente la tensión de tornillo que prevé.[1]
Y ése es el problema de los espárragos usados. Debido a la rodadura casi microscópica y al gripado de las superficies roscadas, el espárrago ya no convierte el par de apriete en tensión de forma predecible. La relación entre el par de apriete del espárrago y la carga de la junta se rompe. Por ello, Chevron exige el uso de espárragos nuevos siempre que se abra una junta de intercambiador.
Ahora bien, hay un par de excepciones a esta regla, y Chevron las reconoce en sus normas. En primer lugar, si un espárrago se tensa (no se aprieta), se puede reutilizar, ya que el par de apriete no entra en juego. En segundo lugar, si una persona está dispuesta a repasar las roscas tanto de los espárragos como de las tuercas con un macho de roscar y una terraja -renovando así las roscas-, puede reutilizar los tornillos de forma segura.
A veces se argumenta que los espárragos usados son mejores que los nuevos porque se han endurecido. La respuesta a este argumento es que el endurecimiento no importa. Lo que importa es la capacidad del espárrago para proporcionar un predecible predecible a la junta, porque así es como se consigue un rendimiento sin fugas.
La prueba de este planteamiento se ve fácilmente en la experiencia de Chevron. En la última década han conseguido lo que muchos consideraban imposible: eliminar las fugas de los intercambiadores de sus refinerías. El uso de nuevos espárragos para optimizar la carga de la junta es un componente importante de las soluciones empleadas para lograr este fin.
[1] Para un análisis más completo sobre la importancia de centrarse en las tensiones específicas del asiento de la junta en lugar de en las tensiones específicas del espárrago, consulte la nota técnica titulada ¿Esfuerzo en el espárrago o en la junta? Dar en el blanco correcto.
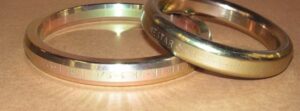
El Instituto Americano del Petróleo (API) publicó por primera vez su norma para Juntas Anulares y Bridas de Juntas Anulares (Especificación API 6B) en junio de 1936. Esta norma (que fue adoptada por la American Standards Association en la edición de 1939 de ASA B16e) tenía dos perfiles de ranura diferentes para las bridas de junta anular. Las bridas de menos de 6" tenían una ranura de fondo redondo y sólo podían utilizar anillos ovalados. Obsérvese que el anillo no hacía contacto en el fondo de la ranura, sino que tenía un contacto en cuña en el lado cónico de las ranuras, como sigue siendo el caso. El estilo ovalado de junta de anillo era la única opción para las bridas de menos de 6". Las bridas de 6" y más tenían una ranura de fondo plano que podía utilizar juntas de anillo ovaladas u octogonales.
A lo largo de los años se fueron introduciendo cambios gradualmente, de forma que cuando se publicó la edición de 1957 de la norma ASA B16.20, el único perfil de ranura era el de fondo plano, y se disponía de juntas anulares octogonales para todos los tamaños. Este cambio permitió utilizar la junta ovalada u octogonal en las instalaciones nuevas (o readaptadas), mientras que la junta ovalada seguía siendo necesaria en las aplicaciones existentes que tenían el diseño de ranura anterior. Sin duda, el hecho de que la junta octogonal no pudiera utilizarse en algunas de las bridas preexistentes fue un obstáculo para su aceptación.
Ambas juntas sellan encajándose firmemente en los lados de la ranura al comprimirse. Sin embargo, la junta octogonal tiene una superficie de contacto de sellado más amplia, ya que todo el borde cónico de 23 grados del anillo de la junta está en contacto con la cara de la ranura de acoplamiento. (Véase el dibujo).
Aunque en general se reconoce que la junta anular octogonal es un diseño superior que ofrece mayor eficacia de sellado y fiabilidad, las juntas ovaladas siguen representando alrededor del 90% del mercado. Los tres factores que más probablemente explican este sorprendente hecho son:
Las deficiencias de la junta ovalada surgen principalmente de su pequeño punto de contacto con la ranura de la brida. La sección transversal oval genera un anillo de contacto de un solo punto con la brida. La estrechez de este contacto da lugar a fuerzas de asiento muy elevadas. Aunque se supone que la junta es más blanda que el material de la brida, tanto la junta como la brida sufren cierta deformación como resultado. Esta deformación continúa hasta que se soporta la carga de la junta. Aunque esto funciona bien la primera vez, y puede que incluso la segunda y la tercera, con el tiempo la brida se endurece por el trabajo. endurecida por el trabajo y deformadalo que dificulta una buena conformación de la junta posterior. En última instancia, esto aumenta el potencial de fugas. En la siguiente imagen, se aprecian claramente los daños en la ranura (deformación "acuñada"), resultado de las elevadas cargas de asiento que genera una junta de anillo ovalado.
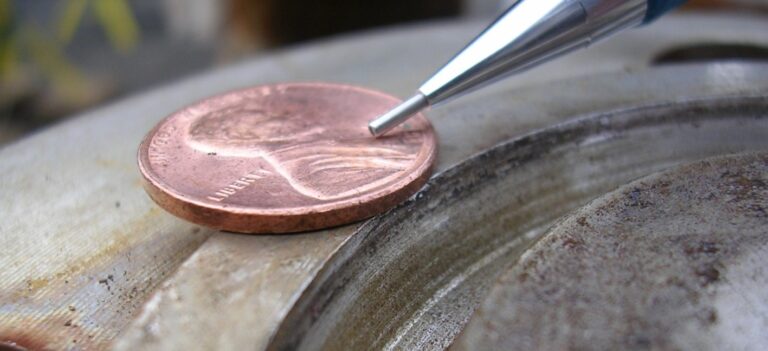
Si se instala una junta incorrecta -una que sea más dura que la brida- este daño en la brida se agrava enormemente.
Al no depender de un anillo de contacto de un solo punto (como hace la ovalada), la junta octogonal sella de forma mucho más fiable que la ovalada, y es mucho menos sensible a los pequeños defectos e imperfecciones de la superficie de asiento. Dicho esto, los fabricantes recomiendan que las ranuras se mecanicen a 63 RMS, sea cual sea el tipo utilizado.
La mayor ventaja de la junta octogonal es que se conocen las dimensiones exactas de la zona de asiento, lo que permite al usuario calcular los valores exactos de par de apriete que darán como resultado una tensión de asiento de la junta específica y específica. Esto permite al usuario establecer protocolos de atornillado más eficaces que pueden ayudar, por un lado, a garantizar una tensión suficiente de la junta para evitar fugas y, por otro, a evitar un apriete excesivo de la brida, con el consiguiente riesgo de que cedan los espárragos, gire la brida o se dañe la superficie de la junta.
Muchos de nuestros clientes, en su esfuerzo por mejorar la fiabilidad de la estanquidad en todas las uniones atornilladas, están estableciendo protocolos de atornillado basados en la tensión de asiento de las juntas. Al cambiar a juntas octogonales, estos clientes pueden incluir ahora toda la clase de bridas de junta anular en el mismo programa.
Conclusiones: LGG Industrial fomenta el uso de juntas anulares octogonales.
Los términos "coeficiente de fricción" y "factor de tuerca" se utilizan con frecuencia cuando se habla de juntas y, en particular, de la compresión de juntas entre bridas. Esto se debe a que la compresión de la junta se consigue con mayor frecuencia mediante la aplicación de la carga del espárrago que se genera al apretar una tuerca. Así, [ 1] al girar una tuerca [2] se estira el espárrago, lo que crea una [3 ] carga de compresión sobre la junta.
La capacidad de sellado de la junta a largo plazo depende completamente de la tensión de la junta, y los mejores programas de sellado se centran en tensiones muy específicas de la junta. Pero para poder saber si la junta se está cargando realmente hasta el objetivo especificado, debemos ser capaces de definir la relación entre la fuerza aplicada al girar la tuerca y la cantidad de tensión generada en el espárrago.
Al deslizar una superficie sobre otra, la cantidad de fuerza necesaria depende del arrastre por fricción. Deslizar un bloque de hielo sobre una placa de acero requiere mucha menos fuerza que un fardo de heno que pese lo mismo. La relación entre la fuerza necesaria para mover un objeto sobre otra superficie y la presión entre esas superficies se denomina coeficiente de fricción. Como el hielo es mucho más resbaladizo que el heno, el Coeficiente de Fricción es mucho menor.
El uso de un producto antigripante en uniones atornilladas facilita el desplazamiento de una superficie metálica sobre otra. Los fabricantes de estos productos determinan experimentalmente el Coeficiente de Fricción impartido por ese producto cuando se utiliza entre materiales de fijación específicos. Este coeficiente de fricción suele aparecer en el envase o en los boletines técnicos del producto.
En la simple acción de girar una tuerca sobre un espárrago, se producen una serie de interacciones en las que interviene el coeficiente de fricción. El punto de mayor "resistencia" es donde la superficie de la tuerca gira contra la superficie fija de la brida. Obviamente, a medida que aumenta la carga sobre el espárrago, aumenta la presión en esta interfaz tuerca/brida, lo que requiere más fuerza para deslizar una superficie sobre la otra. Este requisito de fuerza viene definido por el Coeficiente de Fricción.
Asimismo, tanto el espárrago como la tuerca tienen superficies roscadas que se deslizan una contra otra. Estas roscas son simplemente pendientes enrolladas, que pueden visualizarse como dos planos inclinados que se deslizan uno junto al otro. El coeficiente de fricción define la cantidad de fuerza necesaria para mover esos planos uno respecto del otro, pero las ecuaciones que describen esta interacción deben tener en cuenta el diámetro de paso de las roscas y el ángulo helicoidal de los planos inclinados perpendiculares al eje del espárrago.
El par de apriete total necesario para alcanzar la tensión necesaria del espárrago es una suma del par de apriete necesario debido a la interfaz tuerca/brida y el par de apriete necesario debido a las interacciones de la rosca. Y aunque pueden calcularse valores de par muy precisos utilizando este enfoque detallado, requiere un conjunto de ecuaciones bastante complejo para hacerlo. Afortunadamente, existe un enfoque mucho más sencillo que ofrece resultados muy fiables.
El factor de tuerca (K) combina la geometría de la rosca, el paso, la fricción en la cara de la tuerca y la fricción en las roscas en un valor global. Esto nos permite escribir una ecuación muy sencilla para describir la relación entre el par en la tuerca y la carga desarrollada por el espárrago. Esa ecuación es:
Par (pies.lb.) = Carga (libras) x Tamaño nominal del espárrago (pulgadas) x Factor de tuerca / 12
Aunque es menos completa que las ecuaciones construidas en torno al uso del coeficiente de fricción, esta ecuación ofrece muy buenos resultados para los elementos de fijación estándar utilizados en las industrias de procesos.
Así que el par de torsión necesario para generar 50.000 libras de carga en un espárrago de 1-1/8", utilizando un antiadherente con un factor de tuerca de 0,17 sería:
Par (ft.lb.) = 50.000 (libras) x 1,125 (pulgadas) x 0,17 / 12 = 797 ft.lb.
El Factor de Tuerca (que no tiene unidades) lo determina experimentalmente el fabricante del antiadherente, y suele oscilar entre 0,15 y 0,20.
Tanto el coeficiente de fricción como el factor de tuerca se refieren a la resistencia por fricción en una unión atornillada. Sin embargo, no son lo mismo y no pueden utilizarse indistintamente. Lamentablemente, estos términos se confunden a menudo y los valores se utilizan en ecuaciones erróneas, dando resultados inexactos.
Tanto el Coeficiente de Fricción como el Factor de Tuerca son determinados por el fabricante, y el usuario final debe asegurarse de que entiende qué valor se está informando.
Por regla general, el coeficiente de fricción es del orden de 0,04 MENOS QUE el Factor de Tuerca, y oscila entre 0,11 y 0,16.
LGG Industrial utiliza el Factor de Tuerca para convertir el par en tensión en todas nuestras hojas de cálculo, incluido el Libro de Trabajo de Juntas de Intercambiador.
A primera vista, la práctica de aislar las bridas parece tener varias ventajas claras. Aislar las bridas
Aunque estas razones parecen convincentes, pasan por alto el punto central. La función más importante de una junta de estanqueidad es evitar las fugas. Si se considera desde el punto de vista de esta función principal, queda claro que los efectos negativos de las bridas aislantes superan los beneficios aparentes.
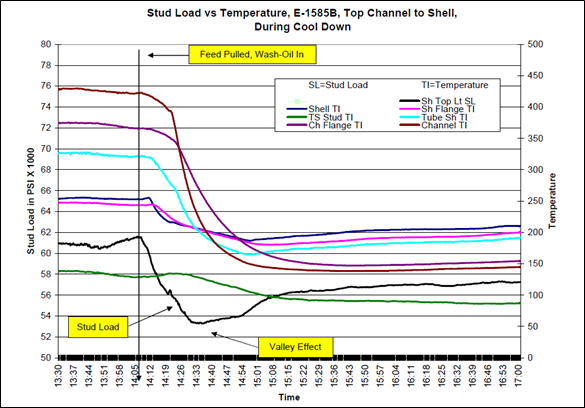
Está claro que la práctica de aislar las bridas inclina la balanza a favor de la aparición de más fugas. Así que, como norma general, no se deben aislar las bridas.
Pero, ¿qué ocurre con la seguridad de los trabajadores?
Si el objetivo principal del aislamiento propuesto es la protección del personal, ese objetivo puede alcanzarse mediante otros métodos que no afecten al equilibrio térmico de la brida. Por ejemplo, Chevron utiliza protecciones de metal expandido que evitan el contacto accidental con la brida, al tiempo que permiten la libre circulación del aire.
Aislar las bridas no sólo hará más probable que sufra fugas, sino que también evitará que se dé cuenta de esas fugas cuando se produzcan, que es cuando más fácilmente se pueden reducir.
Conclusión: Nuestra posición en ERIKS es que, como norma general, las bridas no deben aislarse.
Uno de los errores más frecuentes al hablar de fuerzas es utilizar indistintamente las palabras "carga" y "tensión", como si significaran lo mismo. No es así.
En pocas palabras:
CARGA es en libras; ESFUERZO en libras por pulgada cuadrada.
Hay dos elefantes: uno en zapatillas de deporte y otro con tacones de aguja. Ambos elefantes pesan lo mismo. Sin embargo, a medida que se acercan al abrevadero, la elefanta con tacones de aguja empieza a tener problemas, ya que sus tacones no dejan de hundirse en el suelo. ¿Por qué?
Bueno, como pesan lo mismo, sabemos que la cantidad total de carga (libras) que ejercen sobre el suelo es exactamente la misma. Sin embargo, el elefante más guapo (el de los tacones) concentra esa carga en un área mucho más pequeña (libras por pulgada cuadrada), por lo que la tensión en el suelo es mucho mayor donde ella pisa.
En el mundo de los equipos y las juntas, Load y tensiones entran en juego tanto con los espárragos como con las juntas.
STUDS
El límite de los espárragos siempre se indica en términos de tensión. Si consulta la pestaña "Datos de los espárragos" en el libro de trabajo de la junta del intercambiador, encontrará una tabla con el "límite elástico" de los distintos materiales de los espárragos. Este valor es una tensión y se da en libras por pulgada cuadrada, o "psi". Verá que todos los espárragos B7 de hasta 2-1/2" de diámetro tienen un límite elástico mínimo de 105.000 psi.
Tomemos dos espárragos, uno de 5/8" y otro de 1-3/4", y veamos cómo se relacionan en términos de tensión y carga. Dado que ambos son de material B7 y tienen un diámetro inferior a 2-1/2", pueden someterse a una tensión de 105.000 libras por pulgada cuadrada. Imagina estos espárragos atornillados a una viga en I pesada en un extremo, con una tuerca especial con una horquilla en el otro extremo, como se muestra en este dibujo.
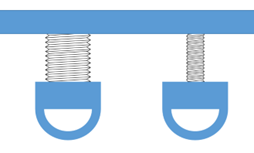
¿Cuánto peso (carga) tendríamos que colgar de cada una de las horquillas para alcanzar una tensión de 50.000 psi en el montante? Evidentemente, el montante más grande necesitará mucho más peso para alcanzar la misma tensión.
La relación entre tensión y carga en un espárrago viene determinada por el "área de tensión de tracción" del espárrago. Se trata del área efectiva de la sección transversal del espárrago en tensión. La tensión dentro del espárrago es igual a la carga total sobre el espárrago dividida por el área de tensión de tracción:
Esfuerzo = Carga / Esfuerzo de tracción Área
y:
Carga = Esfuerzo * Esfuerzo de tracción Área
Dado que la "carga" se expresa en libras y el "área de tensión de tracción" en pulgadas cuadradas, las unidades de tensión son libras por pulgada cuadrada.
El área de tensión de tracción del espárrago se puede encontrar en la página "Datos del espárrago" del libro de trabajo de la junta del intercambiador. Buscando los espárragos de nuestro ejemplo, encontramos que el área de tensión de tracción del espárrago de 5/8" es de 0,226 pulgadas cuadradas, mientras que el área de tensión de tracción del espárrago de 1-3/4" es de 2,081 pulgadas cuadradas. A partir de las ecuaciones anteriores podemos calcular:
Para el espárrago de 5/8": 50.000 * 0,226 = 11.300 libras
Para el espárrago de 1-3/4": 50.000 * 2,081 = 104.050 libras
Por lo tanto, tendríamos que colgar casi 10 veces más peso del poste más grande sólo para tener la misma tensión que el poste más pequeño. Dicho de otro modo, la tensión es la misma, pero la carga es mayor porque la sección transversal del travesaño es mucho mayor.
Al considerar las aplicaciones de juntas, casi siempre tenemos que pensar en términos de tensión de la junta: la compresión en libras por pulgada cuadrada sobre la junta. Sin embargo, la tensión de la junta siempre procede de la tensión del espárrago. Para pasar de una a otra, debemos seguir los siguientes pasos:
Esta sencilla conversión de tensión de espárrago a carga de espárrago, y viceversa, de carga de espárrago a tensión de junta, se convierte en algo natural cuando trabajamos con problemas de sellado de juntas.
Antecedentes: Este intercambiador de calor de alimentación caliente / efluente tiene un historial de fugas que se remonta a hace 10 años e incluye sujeción y sellado de fugas por contratistas externos, así como el cambio de los estilos de junta en al menos dos ocasiones a estilos "mejorados" sugeridos por los fabricantes. El cambio más reciente, en 2010, fue a una junta kamprofile con elementos de sellado de mica/grafito/mica. En ese momento, se inspeccionaron las superficies de la brida, se instalaron las nuevas juntas y se apretó la brida según los procedimientos de la refinería. Sin embargo, la junta Tubesheet-to-Shell desarrolló una pequeña fuga poco después de la puesta en marcha, y se instaló un anillo de vapor.
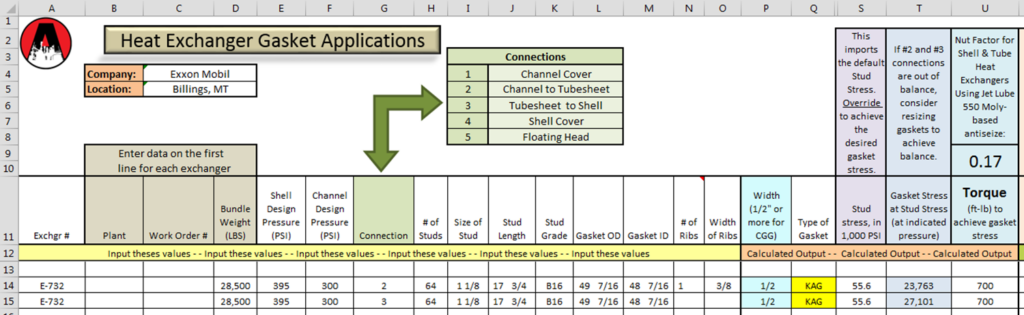
Se trata de un intercambiador BEU tipo TEMA con una sola junta (canal - placa tubular - carcasa), con dos juntas y un juego común de espárragos. El material de los espárragos era originalmente B7, pero se ha mejorado a B16. La junta utiliza 64 espárragos de 1-1/8" que fueron apretados a un valor final de 700ft.lb.
Análisis: La información proporcionada por el cliente se cargó en el libro de trabajo de juntas de intercambiadores para analizar la tensión de asiento de las juntas en condiciones operativas. Salvo que haya componentes defectuosos, ya sean bridas o juntas, los intercambiadores de calor presentan fugas debido a una baja tensión en el asiento de la junta. Por este motivo, siempre analizamos en primer lugar la tensión de asiento de la junta a plena presión de funcionamiento. Independientemente del valor "Y" de la junta, hemos comprobado que un sellado fiable de las juntas con revestimiento de grafito requiere una tensión de la junta de entre 10.000 y 40.000 psi. Si es posible, trabajamos para conseguir una tensión en la junta de entre 20.000 y 25.000 psi. Esta tensión no sólo es suficiente para proporcionar un buen sellado en el arranque, sino también para compensar la inevitable relajación que se produce en las juntas de los intercambiadores de calor.
Dado el historial de fugas de esta unidad, preveíamos una tensión baja en las juntas. Sin embargo, las juntas de este intercambiador se cargaron a niveles casi ideales. (La última página de este análisis es una instantánea del cuaderno de trabajo de las juntas del intercambiador). La cuestión que debe resolverse es cómo un intercambiador que está diseñado para ofrecer una tensión de junta de 25.000 psi puede empezar a tener fugas poco después de la puesta en marcha. ¿Qué factores pueden haber contribuido (históricamente) a las condiciones de baja tensión que permitieron la fuga?
Una revisión completa de los planos del equipo y de los documentos relacionados nos llevó a dos factores significativos relacionados con los diseños del equipo y de la junta
, y dos factores adicionales relacionados con el montaje. El principal de estos factores era la placa tubular roscada.
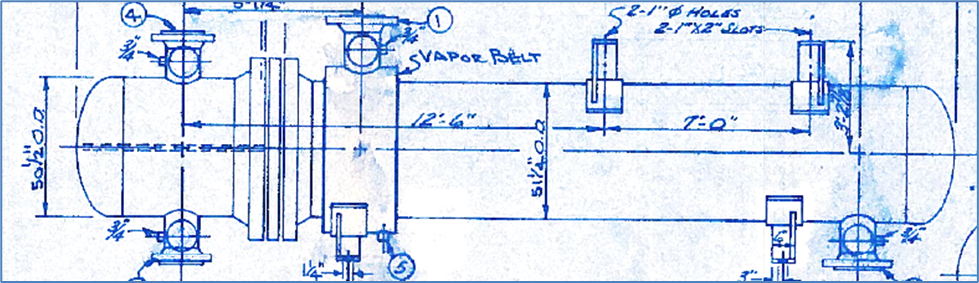
Los planos del equipo muestran (abajo) que los 64 orificios de la placa tubular están roscados para los espárragos de 1-1/8".
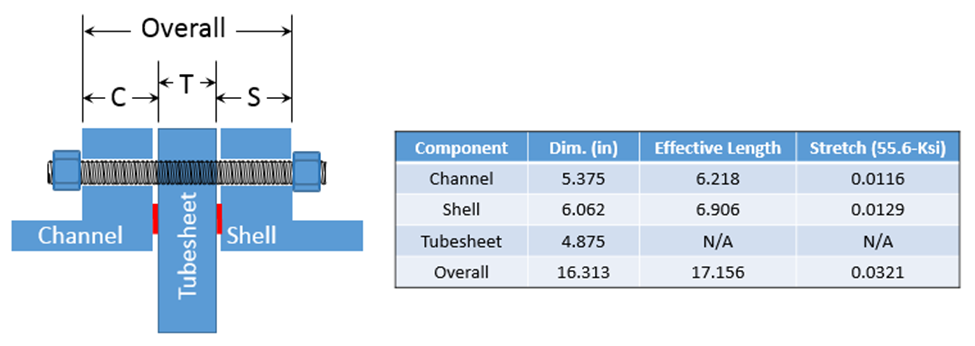
En su configuración actual, la parte del espárrago del lado del canal actúa independientemente de la parte del espárrago del lado de la carcasa. El estiramiento total del espárrago es de 0,0245". Sin embargo, si se taladrara la placa tubular, la longitud total del espárrago se estiraría bajo tensión, proporcionando 0,0321" de estiramiento - ¡un aumento del 31%! Para una brida que tiene fugas habitualmente, esto supone una enorme mejora de la respuesta del espárrago.
Es interesante observar que la tensión de la junta disminuye más que la tensión del espárrago, debido al efecto de la carga hidrostática final sobre la junta. La tabla siguiente resume la tensión resultante de la junta si se produjera una relajación de 0,006" en cada lado de la placa tubular (no es una estimación excesiva). (No es una estimación excesiva.) Cada lado se considera independientemente, porque están aislados entre sí por la placa tubular roscada. Observe que el estiramiento del espárrago y la tensión del espárrago
están directamente relacionados, porque el espárrago es un muelle lineal. Pero la tensión de la junta disminuye mucho más, debido a la tensión del espárrago que se desvía para compensar la fuerza hidrostática final en la junta.
La tabla siguiente muestra el mismo escenario: una relajación de 0,006" a cada lado de la placa tubular, lo que supone una relajación total de 0,012". Sin embargo, en este caso la placa tubular se ha taladrado, lo que permite que todo el estiramiento del espárrago interactúe con ambas juntas. En comparación con el gráfico anterior, el porcentaje de estiramiento del espárrago y la tensión del espárrago disminuyen mucho menos, y las tensiones resultantes de las juntas mejoran entre un 30 y un 50%.
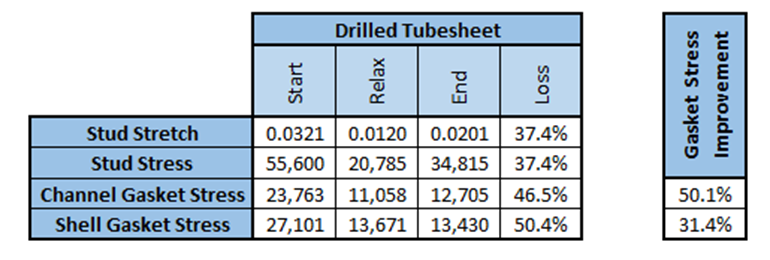
Evidentemente, los espárragos cortos amplifican la pérdida de tensión de la junta cuando se produce la relajación. Debido a esta dinámica, ERIKS recomienda taladrar todas las placas tubulares roscadas. El propósito del espárrago es estirarse para mantener la tensión de la junta, y las placas tubulares roscadas limitan la capacidad del espárrago para hacerlo. Tenemos clientes que ahora taladran rutinariamente las placas tubulares cada vez que se encuentran con ellas.
Si un refinador considera que necesita conservar la capacidad de mantener apretada la junta Tubesheet-to-Shell mientras retira el Canal, puede hacerlo con sólo un espárrago de cada cuatro. Por lo tanto, incluso si se considera que no es prudente taladrar todos los orificios, taladrar tres de cada cuatro orificios mejoraría la carga de los espárragos sobre la junta, al tiempo que preservaría la capacidad de retirar el Canal de forma independiente.
Resumen: Aunque un simple análisis numérico parecía indicar que había una tensión de asiento adecuada en las juntas para evitar fugas, el hecho de que se produjeran fugas con regularidad indicaba problemas subyacentes que daban lugar a una baja tensión en las juntas.
Aparte de los problemas relacionados con el tipo específico de junta utilizado, la reutilización de los espárragos y la falta de reapriete tras la puesta en marcha, el factor que más contribuyó a la pérdida de tensión de la junta fue la placa tubular roscada, que en este caso era anterior a cualquier cambio en el tipo de junta. Esta conclusión coincide con las observaciones sobre el terreno de fugas relacionadas con placas tubulares roscadas.
Recomendación: Taladre los 64 orificios de la placa tubular roscada para permitir que el espárrago se estire al máximo con la tensión calculada para el espárrago. Además, esto facilitará el montaje, ya que el espárrago no tendrá que apretarse desde ambos extremos.
Escuche el episodio completo de MDM Podcast aquí: MDM Podcast: Jeff Crane habla sobre el año de cambios de ERIKS NA y el camino a seguir - Modern Distribution Management
ERIKS North America ha sido durante mucho tiempo un distribuidor muy conocido que se centra en aplicaciones que utilizan mangueras industriales e hidráulicas, juntas y soluciones de sistemas de transporte. La empresa, con sede en Pittsburgh, fue la número 4 en la lista de los mejores distribuidores de mangueras y accesorios para mangueras de MDM en 2022.
Pero la empresa vivió un año de cambios a lo largo de 2022, encabezados por su desinversión de la antigua empresa matriz, la holandesa ERIKS N.V., a finales de marzo del año pasado.
Desde entonces, la empresa se ha dedicado a renovar su equipo directivo, lo que incluyó la reincorporación del anterior Presidente y Consejero Delegado, Jeff Crane, el pasado mes de junio como Consejero Delegado. Desde entonces, la empresa ha incorporado un nuevo Director Financiero, un nuevo Director de Operaciones, un nuevo responsable de RRHH y un nuevo Director de Industria Clave.
En el caso de Crane, cerró el círculo con ERIKS NA, que dirigió como Presidente y CEO de 2006 a 2015, cuando era conocida anteriormente como Lewis-Goetz, que ERIKS NA adquirió en 2011 y cambió de marca en 2018. Entre medias, Crane fue Presidente y CEO del fabricante/distribuidor TPC Wire and Cable, que cambió de nombre a Trexon en 2021, lo que le dio una perspectiva añadida considerable sobre la relación distribuidor-fabricante que trajo de vuelta a ERIKS.
Crane se unió al podcast de MDM para hablar de cómo ha cerrado el círculo con ERIKS NA, el nuevo equipo de liderazgo de la empresa, una reciente adquisición y cómo la empresa busca crecer ahora como una entidad independiente.
"Creo que tenemos muchas oportunidades de invertir en actividades y capacidades comerciales que no tenemos", dijo Crane sobre ERIKS NV. "Tuve una experiencia maravillosa al tener esas capacidades internas en TPC, como las ventas internas y las capacidades que construimos allí que creo que tenemos la oportunidad de construir en Ericks Norteamérica. Estamos alineando los recursos finitos que tenemos en torno a esas mejores oportunidades para que estemos colocando nuestras apuestas de la manera más eficaz posible."
Además, el pasado mes de enero, ERIKS North America completó su primera adquisición desde la desinversión de ERIKS NV el año pasado en la forma de DeeTag, un distribuidor de fluidos y transporte de materiales con dos ubicaciones en Ontario y una en Carolina del Norte.
Crane y yo hablamos de ese torbellino de cambios para ERIKS North America y de lo que la empresa pretende hacer en el futuro como entidad independiente.
Escuche el episodio completo de MDM Podcast aquí: MDM Podcast: Jeff Crane habla sobre el año de cambios de ERIKS NA y el camino a seguir - Modern Distribution Management
Hockett, Mike (2023, 11 de abril). Podcast de MDM: Jeff Crane on ERIKS NA's Year of Change and Path Forward. Gestión moderna de la distribución. MDM Podcast: Jeff Crane on ERIKS NA's Year of Change and Path Forward - Gestión moderna de la distribución.