
En juin 2024, la Mine Safety and Health Administration (MSHA) a publié sa décision finale concernant l'exposition à la poussière de silice cristalline respirable (RCS).
"La limite d'exposition admissible (PEL) pour la silice cristalline alvéolaire passe de 100 microgrammes (µg) à 50 µg par mètre cube d'air (µg/m3) sur une période d'exposition d'une équipe complète, calculée comme une moyenne pondérée dans le temps (TWA) de 8 heures pour toutes les mines".
Cette nouvelle décision exige le respect de limites plus basses d'exposition des mineurs aux RCS et des dispositions pour l'amélioration de la protection respiratoire.
Voici quelques questions fréquemment posées sur la poussière de silice cristalline alvéolaire :
L'inspection radiographique à 100 % de l'élément soudé est une condition essentielle pour garantir la qualité, la fiabilité et la sécurité des joints soudés dans la production de tuyaux flexibles pour les applications utilisées dans le transfert de produits chimiques . L'inspection radiographique, qui fait appel à des techniques telles que les rayons X ou les rayons gamma, constitue un moyen non destructif de garantir l'intégrité mécanique et l'absence de défauts pour une performance à long terme . L'examen par ressuage et les essais de pression hydrostatique et/ou pneumatique qui s'ensuivent sont des procédures précieuses pour détecter toute fuite, mais ils ne peuvent fournir la preuve de l'absence de fuite qu'au moment de l'essai.
À l'inverse, la radiographie à 100 % fournit des preuves physiques de tout défaut ou imperfection, tels que les vides, la porosité, les fissures, la fusion incomplète et le manque de pénétration dans la zone de soudure . L'identification précoce de ces problèmes est essentielle pour éviter de compromettre l'intégrité structurelle, ce qui est particulièrement critique dans les applications où la sécurité est primordiale, comme dans la construction de tuyaux flexibles destinés à des applications hautement dangereuses, hautement toxiques et/ou à des processus à haute température. En examinant minutieusement l'ensemble de la soudure circonférentielle, cette procédure garantit la conformité à la section IX de l'ASME. Ceci est particulièrement important lorsque l'on reconnaît la criticité de l'assemblage d'un raccord de tuyau schedule 80 à un tuyau en tube ondulé d'une épaisseur de paroi de 0,016", lorsque même des défautsmineurs peuvent conduire à des défaillances catastrophiques prématurées.
La radiographie offre à l'utilisateur final un niveau de confiance dans la solidité structurelle de ces soudures, réduisant ainsi le risque de défaillances inattendues et les perturbations opérationnelles qui s'ensuivent . Lesconsidérations de sécurité sont au premier plan de l'importance de l'inspection des soudures. Lesdéfauts dans les joints soudés peuvent entraîner des fuites, des défaillances structurelles ou d'autres situations dangereuses . L'inspection radiographique agit comme une mesure préventive, en identifiant les problèmes potentiels avant qu'ils ne se transforment en problèmes graves .Cet aspect est crucial dans les industries traitant des substances volatiles, des hautes pressions ou d'autres conditions dans lesquelles la défaillance d'un joint soudé pourrait avoir de graves conséquences.
La lecture et l'évaluation du film issu de la radiographie à 100 % relèvent de la responsabilité du niveau III.
Certified Weld Inspector (CWI) à Hartford, que Branham utilise comme tierce partie objective.
entrepreneur. Pour un œil non averti, les deux images ci-dessous ne semblent pas très différentes.
L'étanchéité des centaines de bouchons d'un échangeur Fin-Fan typique est devenue de plus en plus problématique au fur et à mesure que les exigences en matière d'émissions devenaient de plus en plus strictes. Pour résoudre ce problème, nous proposons un joint de bouchon à face graphitée Kam Profile (dentelé) qui garantit à l'utilisateur final d'atteindre le niveau d'étanchéité requis.
Ce joint utilise le même fer doux que les joints de bouchons OEM. Après avoir usiné les dentelures selon les spécifications de l'industrie, nous ajoutons à chaque surface des revêtements de graphite d'une épaisseur de 0,015" et d'une densité de 70 livres. Il en résulte un joint stable, résistant aux températures élevées, facile à installer et à étancher. Il permet non seulement d'éviter les fuites, mais aussi de minimiser les temps d'arrêt et d'éliminer le grippage des filetages, car il fournit un joint étanche au gaz à des couples d'installation plus faibles.
Matériau du noyau : Fer doux ou acier au carbone de 1/16" fourni par l'OEM. (Tolérance du fabricant sur l'épaisseur +/- 0,003")
Revêtements en graphite: Graphite APX2 de 0,015" d'épaisseur, résistant à l'oxydation, densité de 70 livres.
Épaisseur résultante: Nominal 0.090"
Tolérances dimensionnelles: +/- .010"
Température nominale: 900F
Contrainte d'assise minimale recommandée: 10 000 psi
Dans le cadre des "meilleures pratiques", nous recommandons l'utilisation de nouveaux goujons à chaque fois qu'un joint d'échangeur de chaleur est réassemblé.
Pour une entreprise qui nettoie et réutilise régulièrement les goujons, cette recommandation d'utiliser des goujons neufs peut sembler un peu exagérée. Pourquoi utiliser des goujons neufs alors que les goujons usagés ont encore l'air neufs ? Ne s'agit-il pas d'un gaspillage d'argent insensé ? Pourquoi jeter un goujon en parfait état ? À l'heure du recyclage, ne vaut-il pas mieux réutiliser que remplacer?
Vous vous souvenez de l'adage "On ne juge pas un livre à sa couverture" ? En voici un exemple parfait : on ne peut pas juger un goujon sur son apparence. Il est vrai que les goujons usagés peuvent être nettoyés. Ils peuvent même être brossés pour avoir l'air neufs. Mais l'apparence d'un goujon n'est pas le plus important de ses attributs. Ce qui est le plus important, c'est sa performance. Et les données montrent que la résistance au frottement d'un goujon usagé est très imprévisible.
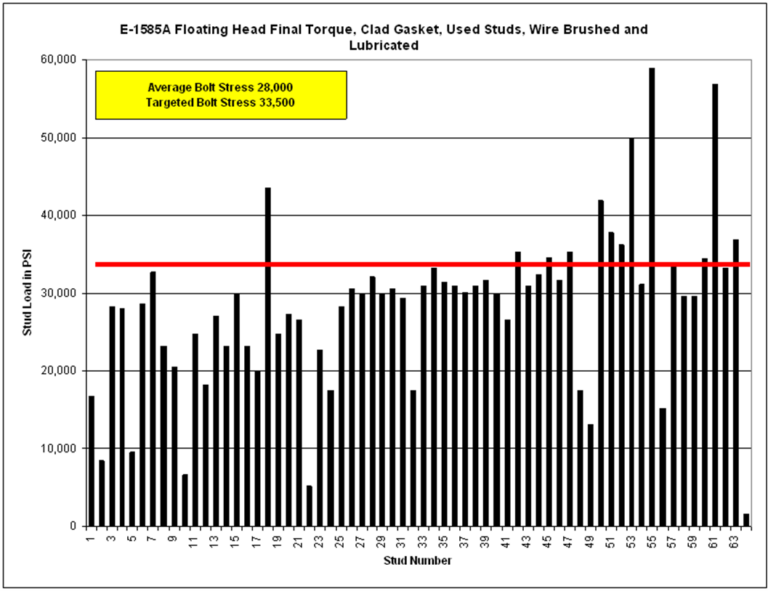
Il y a plusieurs années, Chevron a réalisé un essai sur le terrain pour étudier cette question. Parmi les centaines d'échangeurs de chaleur de sa raffinerie d'El Segundo se trouvent les échangeurs de chaleur "jumeaux" E-1585A et E-1585B, identiques en tous points. Le jour du test, ils ont remplacé le joint de la tête flottante de chaque échangeur et ont resserré la connexion. Comme il n'y a pas assez de place sur la tête flottante, aucune rondelle trempée n'a été utilisée. Pour le reste, les meilleures pratiques ont été appliquées : tout a été lubrifié correctement et une clé dynamométrique calibrée a été utilisée sur les deux échangeurs. La seule différence entre les modèles E-1585A et E-1585B était l'état des goujons. Des goujons et des écrous neufs ont été utilisés sur le modèle E-1585B. Sur l'autre, E-1585A, les goujons ont été réutilisés après avoir été nettoyés et brossés à la brosse métallique pour les remettre dans un état "comme neuf". Après le serrage, ils ont mesuré la contrainte réelle exercée sur les goujons - et les résultats sont ceux que vous voyez dans les tableaux ci-joints.
Le premier graphique montre les résultats pour les goujons utilisés dans l'étude E-1585A. Le tableau inclus dans le graphique montre que la contrainte moyenne sur les goujons était de 28 000 psi, soit 16,4 % de moins que la contrainte ciblée de 33 500 psi. Mais la contrainte "moyenne" sur les goujons ne dit pas tout, car la dispersion (la différence d'un goujon à l'autre) est de 10 pour 1 ! Même si les goujons étaient bien nettoyés et bien lubrifiés, il était impossible de prédire la charge générée par un couple spécifique.
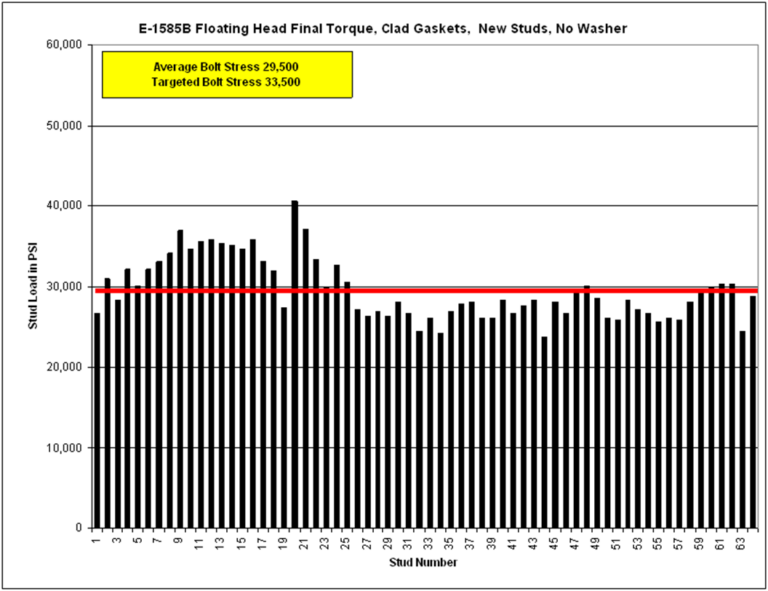
Le deuxième graphique montre une nette amélioration. La charge moyenne des plots ne s'écarte plus que de 12 % de la charge souhaitée. Plus important encore, la dispersion a été considérablement réduite - la plupart des charges se situent dans une fourchette de 10 à 15 % par rapport à la moyenne, et l'écart entre la charge la plus faible et la charge la plus élevée a été réduit de 83 % !
N'oubliez pas que ces résultats ont été obtenus sans l'utilisation de rondelles trempées sous l'écrou rotatif. Il est très probable que l'utilisation de rondelles trempées pour réduire le frottement au niveau de la face de la bride aurait réduit encore davantage la dispersion et aurait rapproché la charge moyenne du goujon de la charge projetée. Cependant, même si ces résultats ne sont pas "parfaits", ils sont certainement "raisonnables".
Pourquoi cette question est-elle cruciale ?
Chevron a prouvé, après des années de recherche, qu'outre l'utilisation d'un type de joint optimal, le secret de l'étanchéité à long terme dans les échangeurs de chaleur dépend de la manière dont on gère la relaxation dans le joint. Pour gérer la relaxation, il est essentiel de charger le joint afin d'obtenir une contrainte d'assise élevée. Cette opération doit être effectuée de manière fiable à une valeur élevée et prédéterminée.
Ainsi, si un ingénieur détermine qu'un joint a besoin d'une contrainte d'assise de 20 000 psi pour garantir une fiabilité à long terme - et qu'un couple de 600 ft-lbs (par exemple) est nécessaire pour atteindre cette charge - il doit pouvoir compter sur le fait que lorsque les goujons sont serrés à 600 ft-lbs, ils génèrent effectivement la contrainte de boulon qu'il anticipe.[1]
Et c'est là le problème des goujons usagés. En raison du laminage et du grippage quasi microscopiques des surfaces filetées, le goujon ne convertit plus le couple en contrainte de manière prévisible. La relation entre le couple du boulon et la charge du joint est rompue. C'est pourquoi Chevron exige l'utilisation de nouveaux goujons chaque fois qu'un joint d'échangeur est ouvert.
Il existe quelques exceptions à cette règle, et Chevron les reconnaît dans ses normes. Tout d'abord, si un goujon est tendu (et non serré), il est possible de le réutiliser, car le couple de serrage n'entre pas en ligne de compte. Deuxièmement, si une personne est prête à tarauder les filets des goujons et des écrous avec un taraud et une filière - ce qui permet de renouveler les filets - elle peut réutiliser les fixations en toute sécurité.
On avance parfois l'argument selon lequel les goujons usagés sont meilleurs que les goujons neufs parce qu'ils ont été trempés. La réponse simple à cet argument est que l'écrouissage n'a pas d'importance. Ce qui compte, c'est la capacité du goujon à fournir un effort prévisible prévisible au joint - car c'est ainsi que l'on obtient une performance sans fuite.
La preuve de cette approche est facilement démontrée par l'expérience de Chevron. Au cours de la dernière décennie, elle a réalisé ce que beaucoup considéraient comme impossible : elle a éliminé les fuites des échangeurs dans ses raffineries. L'utilisation de nouveaux goujons pour optimiser la charge du joint est un élément important des solutions employées pour atteindre cet objectif.
[1] Pour une discussion plus complète sur l'importance de cibler des contraintes spécifiques au siège du joint plutôt que des contraintes spécifiques au goujon, voir la note technique intitulée Contrainte de l'axe de fixation ou contrainte du joint ? Atteindre la bonne cible.
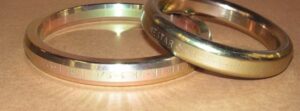
L'American Petroleum Institute (API) a publié pour la première fois sa norme sur les joints annulaires et les brides à joint annulaire (API Specification 6B) en juin 1936. Cette norme (qui a été adoptée par l'American Standards Association dans l'édition de 1939 de la norme ASA B16e) prévoyait deux profils de rainure différents pour les brides à joint annulaire. Les brides de moins de 6" avaient une gorge à fond rond et ne pouvaient utiliser que des anneaux ovales. Notez que la bague n'était pas en contact avec le fond de la rainure, mais qu'elle était en contact avec le côté conique des rainures, comme c'est encore le cas aujourd'hui. Le joint annulaire ovale était la seule option pour les brides de moins de 6". Les brides de 6" et plus avaient une gorge à fond plat et pouvaient utiliser des joints annulaires ovales ou octogonaux.
Au fil des ans, des changements ont été progressivement introduits, de sorte que lorsque l'édition 1957 de la norme ASA B16.20 a été publiée, le seul profil de rainure était celui à fond plat, et des joints à anneau octogonaux étaient disponibles pour toutes les tailles. Ce changement a permis d'utiliser le joint ovale ou octogonal dans les nouvelles installations (ou dans les installations rénovées), alors que le joint ovale était toujours nécessaire dans les applications existantes qui avaient l'ancien profil de rainure. Il ne fait aucun doute que l'impossibilité d'utiliser le joint octogonal dans certaines des brides préexistantes a constitué un obstacle à son acceptation.
Les deux joints assurent l'étanchéité en se calant fermement sur les côtés de la rainure lorsqu'ils sont comprimés. Cependant, le joint octogonal présente une surface de contact plus large, car l'ensemble du bord conique à 23 degrés de la bague du joint est en contact avec la face de la rainure d'accouplement. (Voir le dessin).
Bien qu'il soit généralement reconnu que le joint octogonal est un modèle supérieur qui offre une efficacité d'étanchéité et une fiabilité accrues, les joints ovales représentent encore environ 90 % du marché. Les trois facteurs qui expliquent le plus probablement ce fait surprenant sont les suivants :
Les déficiences du joint ovale proviennent principalement de son petit point de contact avec la gorge de la bride. La section transversale ovale génère un anneau de contact à point unique avec la bride. L'étroitesse de ce contact entraîne des forces d'appui très élevées. Bien que le joint soit censé être plus souple que le matériau de la bride, tant le joint que la bride subissent une certaine déformation. Cette déformation se poursuit jusqu'à ce que la charge du joint soit supportée. Bien que cela fonctionne bien la première fois - et peut-être même la deuxième et la troisième - la bride finit par devenir à la fois durcie par le travail et déforméeIl est donc difficile d'obtenir une bonne conformation du joint suivant. En fin de compte, cela augmente le risque de fuites. Sur l'image suivante, les dommages causés à la rainure (déformation par "coincement") sont clairement visibles - résultat des charges d'assise très élevées générées par un joint à anneau ovale.
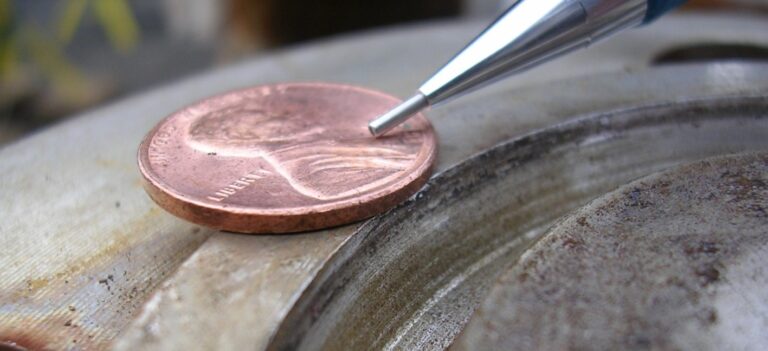
Si un joint incorrect est installé - un joint plus dur que la bride - cette détérioration de la bride est fortement exacerbée.
Comme il ne repose pas sur un anneau de contact à point unique (comme le fait le joint ovale), le joint octogonal assure une étanchéité beaucoup plus fiable que le joint ovale, et il est beaucoup moins sensible aux défauts et imperfections mineurs de la surface d'appui. Cela dit, les fabricants recommandent que les rainures soient usinées à 63 RMS, quel que soit le type de joint utilisé.
Le plus grand avantage du joint octogonal est que les dimensions exactes de la zone d'assise sont connues, ce qui permet à l'utilisateur de calculer les valeurs de couple exactes qui entraîneront une contrainte d'assise du joint spécifique et ciblée. Cela permet à l'utilisateur de mettre en place des protocoles de boulonnage plus efficaces qui peuvent aider - d'une part - à garantir une contrainte suffisante sur le joint pour empêcher les fuites, tout en évitant - d'autre part - de trop serrer la bride, et donc de risquer de céder les goujons, de faire tourner la bride ou d'endommager la surface du joint.
Beaucoup de nos clients, dans leur effort pour améliorer la fiabilité de l'étanchéité de tous les assemblages boulonnés, établissent des protocoles de boulonnage basés sur la contrainte d'assise du joint. En optant pour des joints octogonaux, ces clients peuvent désormais intégrer toute la classe des brides à joint annulaire dans le même programme.
Conclusion : LGG Industrial encourage l'utilisation de joints octogonaux.
Les termes "coefficient de frottement" et "facteur d'écrou" sont tous deux fréquemment utilisés lorsqu'il est question de joints - en particulier, de l'écrasement des joints entre les brides. En effet, la compression du joint est le plus souvent réalisée par l'application d'une charge de goujon générée par le serrage d'un écrou. Ainsi, [1] le fait de tourner un écrou [2] étire le goujon, ce qui crée une [3] charge de compression sur le joint.
L'étanchéité à long terme du joint dépend entièrement de la contrainte exercée sur le joint, et les meilleurs programmes d'étanchéité ciblent des contraintes très spécifiques sur le joint. Mais pour savoir si le joint est réellement soumis à la contrainte spécifiée, nous devons être en mesure de définir la relation entre la force appliquée en tournant l'écrou et la quantité de contrainte générée dans le goujon.
Lors du glissement d'une surface sur une autre, la force nécessaire dépend de la résistance au frottement. Faire glisser un bloc de glace sur une plaque d'acier demande beaucoup moins de force qu'une balle de foin pesant le même poids. Le rapport entre la force nécessaire pour déplacer un objet sur une autre surface et la pression entre ces surfaces s'appelle le coefficient de frottement. La glace étant beaucoup plus glissante que le foin, le coefficient de frottement est beaucoup plus faible.
L'utilisation d'un produit anti-grippant dans les assemblages boulonnés facilite le déplacement d'une surface métallique sur une autre. Les fabricants de ces produits déterminent expérimentalement le coefficient de frottement transmis par le produit lorsqu'il est utilisé entre des matériaux de fixation spécifiques. Ce coefficient de frottement est souvent indiqué sur le bidon ou dans les bulletins techniques du produit.
La simple action de tourner un écrou sur un goujon entraîne un certain nombre d'interactions qui font intervenir le coefficient de frottement. Le point de frottement le plus élevé se situe à l'endroit où la surface de l'écrou tourne contre la surface fixe de la bride. Il est évident qu'à mesure que la charge sur le goujon augmente, la pression à l'interface écrou/bride augmente, ce qui nécessite une plus grande force pour faire glisser l'une des surfaces sur l'autre. Cette force nécessaire est définie par le coefficient de frottement.
De même, le goujon et l'écrou ont tous deux des surfaces filetées qui glissent l'une contre l'autre. Ces filetages sont simplement des pentes enroulées, que l'on peut visualiser comme deux plans inclinés qui glissent l'un sur l'autre. Le coefficient de frottement définit la force nécessaire pour déplacer ces plans l'un par rapport à l'autre, mais les équations qui décrivent cette interaction doivent tenir compte du diamètre primitif des filets et de l'angle hélicoïdal des plans inclinés perpendiculaires à l'axe du goujon.
Le couple total requis pour obtenir la contrainte nécessaire sur le goujon est la somme du couple requis par l'interface écrou/bride et du couple requis par les interactions entre les filets. Bien que cette approche détaillée permette de calculer des valeurs de couple très précises, elle nécessite un ensemble d'équations assez complexe. Heureusement, il existe une approche beaucoup plus simple qui donne des résultats très fiables.
Le facteur d'écrou (K) combine la géométrie du filetage, le pas, le frottement sur la face de l'écrou et le frottement sur les filets en une seule valeur globale. Cela nous permet d'écrire une équation très simple pour décrire la relation entre le couple sur l'écrou et la charge développée par le goujon. Cette équation est la suivante :
Couple (ft.lb.) = Charge (pounds) x Taille nominale du goujon (inches) x Facteur d'écrou / 12
Bien que moins complète que les équations basées sur l'utilisation du coefficient de frottement, cette équation donne de très bons résultats pour les fixations standard utilisées dans les industries de transformation.
Ainsi, le couple nécessaire pour générer une charge de 50 000 livres sur un goujon de 1-1/8", en utilisant un antigrippant avec un facteur d'écrou de 0,17, serait le suivant :
Couple (ft.lb.) = 50 000 (livres) x 1,125 (pouces) x 0,17 / 12 = 797 ft.lb.
Le facteur d'écrou (qui n'a pas d'unité) est déterminé expérimentalement par le fabricant de l'antigrippant et se situe généralement entre 0,15 et 0,20.
Le coefficient de frottement et le facteur d'écrou font tous deux référence à la résistance par frottement d'un assemblage boulonné. Cependant, il ne s'agit pas de la même chose et les termes ne peuvent pas être utilisés de manière interchangeable. Malheureusement, ces termes sont souvent confondus et les valeurs sont utilisées dans les mauvaises équations, ce qui donne des résultats inexacts.
Le coefficient de frottement et le facteur d'écrasement sont tous deux déterminés par le fabricant, et l'utilisateur final doit s'assurer qu'il comprend bien quelle valeur est indiquée.
En règle générale, le coefficient de frottement est de l'ordre de 0,04. MOINS QUE le facteur d'écrasement, et se situe entre 0,11 et 0,16.
LGG Industrial utilise le facteur d'écrou pour convertir le couple en contrainte dans toutes nos feuilles de calcul, y compris le classeur de joints d'échangeur.
À première vue, la pratique de l'isolation des brides semble présenter plusieurs avantages évidents. L'isolation des brides :
Bien que ces raisons semblent convaincantes, elles passent à côté de l'essentiel. La fonction la plus importante d'un joint d'étanchéité est d'empêcher les fuites. Si l'on considère cette fonction primaire, il devient évident que les effets négatifs des brides isolantes l'emportent sur les avantages apparents.
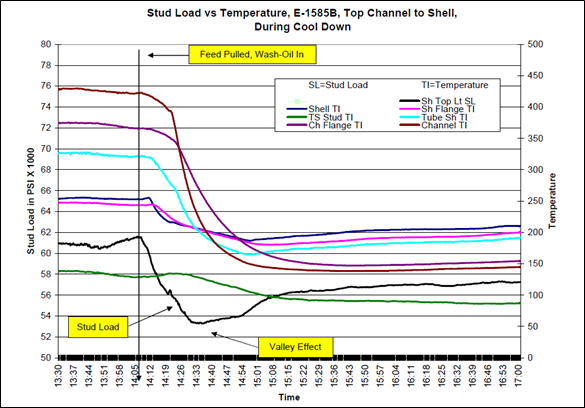
Il est clair que la pratique de l'isolation des brides fait pencher la balance en faveur de l'apparition d'un plus grand nombre de fuites. En règle générale, les brides ne doivent donc pas être isolées.
Mais qu'en est-il de la sécurité des travailleurs ?
Si le but premier de l'isolation proposée est la protection du personnel, cet objectif peut être atteint par d'autres méthodes qui n'ont pas d'impact sur l'équilibre thermique de la bride. Par exemple, Chevron utilise des protections en métal déployé qui empêchent tout contact accidentel avec la bride, tout en permettant la libre circulation de l'air.
L'isolation des brides ne va pas seulement augmenter les risques de fuites, mais elle va aussi vous empêcher de remarquer ces fuites dès qu'elles se produisent, c'est-à-dire au moment où il est le plus facile d'y remédier.
Conclusion : La position d'ERIKS est qu'en règle générale, les brides ne doivent pas être isolées.
L'une des erreurs les plus fréquentes lorsque l'on parle de forces est d'utiliser les mots "charge" et "contrainte" de manière interchangeable, comme s'ils signifiaient la même chose. Ce n'est pas le cas.
C'est simple :
CHARGE est exprimée en livres ; STRESS est exprimée en livres par pouce carré.
Il y a donc deux éléphants, l'un portant des baskets, l'autre des talons aiguilles. Les deux éléphants pèsent le même poids. Cependant, alors qu'elles s'approchent du point d'eau, l'éléphante en talons aiguilles commence à avoir des problèmes, car ses talons ne cessent de s'enfoncer dans le sol. Pourquoi ?
Comme ils pèsent le même poids, nous savons que la charge totale (en livres) qu'ils exercent sur le sol est exactement la même. Cependant, l'éléphant le plus beau (celui qui a des talons) concentre cette charge sur une surface beaucoup plus petite (livres par pouce carré), de sorte que la contrainte sur le sol est beaucoup plus élevée à l'endroit où il marche.
Dans le monde des équipements et des joints, Charge et contraintes entrent en jeu à la fois pour les goujons et les joints.
STUDS
La limite des goujons est toujours indiquée en termes de contrainte. Si vous consultez l'onglet "Stud Data" du Exchanger Gasket Workbook, vous trouverez un tableau indiquant la "limite d'élasticité" des différents matériaux utilisés pour les goujons. Cette valeur est une contrainte et est exprimée en livres par pouce carré, ou "psi". Vous constaterez que tous les goujons B7 jusqu'à un diamètre de 2-1/2" ont une limite d'élasticité minimale (nous verrons ce que cela signifie plus tard) de 105 000 psi.
Prenons deux goujons - l'un de 5/8" et l'autre de 1-3/4" - et examinons leur relation en termes de contrainte et de charge. Comme il s'agit de matériaux B7 et qu'ils ont tous deux un diamètre inférieur à 2-1/2", ils peuvent tous deux être soumis à une contrainte de 105 000 livres par pouce carré. Imaginez ces goujons vissés dans une lourde poutre en I à une extrémité, avec un écrou spécial muni d'une chape à l'autre extrémité, comme le montre ce croquis.
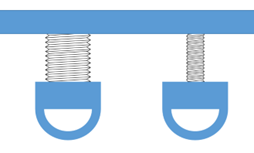
Quel poids (charge) devrions-nous suspendre à chacune des chapes afin d'atteindre une contrainte de 50 000 psi dans le goujon ? Il est évident que le goujon le plus grand devra supporter un poids beaucoup plus important pour atteindre la même contrainte.
La relation entre la contrainte et la charge dans un goujon est déterminée par la "zone de contrainte de traction" du goujon. Il s'agit de la section transversale effective du goujon en tension. La contrainte à l'intérieur du goujon est égale à la charge totale sur le goujon divisée par la zone de contrainte de traction :
Contrainte = Charge / Surface de contrainte de traction
et :
Charge = Contrainte * Surface de contrainte de traction
Étant donné que la "charge" est exprimée en livres et que la "zone de contrainte de traction" est exprimée en pouces carrés, les unités de contrainte sont les livres par pouce carré.
La zone de contrainte de traction du goujon peut être trouvée sur la page "Stud Data" du Exchanger Gasket Workbook. En examinant les goujons de notre exemple, nous constatons que la zone de contrainte de traction du goujon de 5/8" est de 0,226 pouce carré, tandis que la zone de contrainte de traction du goujon de 1-3/4" est de 2,081 pouces carrés. À partir des équations ci-dessus, nous pouvons calculer :
Pour le goujon de 5/8" : 50 000 * 0,226 = 11 300 livres
Pour le goujon de 1-3/4" : 50 000 * 2,081 = 104 050 livres
Il faudrait donc suspendre près de 10 fois plus de poids sur le gros montant pour obtenir la même contrainte que sur le petit montant. En d'autres termes, la contrainte est la même, mais la charge est plus élevée parce que la surface de la section transversale du goujon est beaucoup plus grande.
Lorsque l'on envisage des applications de joints, il faut presque toujours penser en termes de contrainte du joint - la compression en livres par pouce carré sur le joint. Cependant, la contrainte du joint provient toujours de la contrainte du goujon. Pour passer de l'un à l'autre, nous devons suivre les étapes suivantes :
Cette simple conversion de la contrainte du goujon à la charge du goujon, et inversement de la charge du goujon à la contrainte du joint, devient une seconde nature lorsque nous travaillons sur les problèmes d'étanchéité des joints.
Contexte : Cet échangeur de chaleur alimentation chaude / effluent a un historique de fuites qui remonte à 10 ans et comprend le serrage et l'étanchéité par des entrepreneurs extérieurs, ainsi que le changement des styles de joints à au moins deux occasions pour des styles "améliorés" suggérés par les fabricants. Le changement le plus récent, en 2010, a consisté à utiliser un joint à profil kamprof avec des éléments d'étanchéité en mica/graphite/mica. À l'époque, les surfaces des brides ont été inspectées, les nouveaux joints ont été installés et la bride a été serrée conformément aux procédures de la raffinerie. Cependant, le joint entre la tôle tubulaire et la coquille a développé une petite fuite peu après le démarrage, et un anneau de vapeur a été installé.
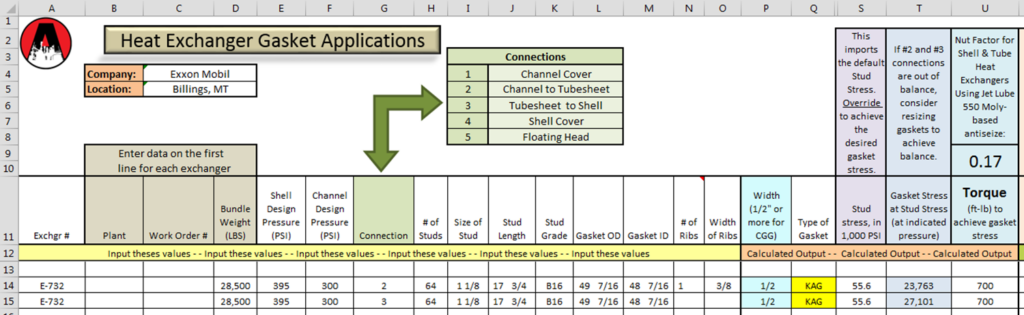
Il s'agit d'un échangeur BEU de type TEMA à un seul joint (canal - plaque tubulaire - enveloppe), avec deux joints et un jeu commun de goujons. Le matériau des goujons était à l'origine B7, mais il a été amélioré en B16. Le joint utilise 64 goujons de 1-1/8" qui ont été serrés à une valeur finale de 700ft.lb.
Analyse : Les informations fournies par le client ont été chargées dans l'Exchanger Gasket Workbook afin d'analyser la contrainte d'assise des joints dans des conditions opérationnelles. Sauf composants défectueux - qu'il s'agisse de brides ou de joints - les échangeurs de chaleur fuient en raison d'une faible contrainte d'assise du joint. C'est pourquoi nous examinons toujours en premier lieu la contrainte d'assise du joint à pleine pression de fonctionnement. Indépendamment de la valeur "Y" du joint, nous avons constaté qu'une étanchéité fiable des joints à surface en graphite nécessite une contrainte du joint comprise entre 10 000 et 40 000 psi. Dans la mesure du possible, nous nous efforçons d'obtenir une contrainte de 20 000 à 25 000 psi. Non seulement cette contrainte est suffisante pour assurer une bonne étanchéité au démarrage, mais elle est également suffisante pour compenser l'inévitable relaxation que l'on trouve dans les joints d'échangeurs de chaleur.
Compte tenu de l'historique des fuites sur cette unité, nous nous attendions à ce que les joints soient peu sollicités. Cependant, les joints de cet échangeur ont été sollicités à des niveaux presque idéaux. (La dernière page de cette analyse est un aperçu du cahier des charges des joints d'échangeur). La question qui doit être résolue est de savoir comment un échangeur conçu pour une contrainte de 25 000 psi sur les joints peut commencer à fuir peu de temps après le démarrage. Quels sont les facteurs qui ont pu contribuer (historiquement) aux conditions de faible contrainte qui ont permis la fuite ?
Un examen complet des dessins de l'équipement et des documents connexes nous a permis de mettre en évidence deux facteurs importants liés à la conception de l'équipement et du joint
, ainsi que deux autres facteurs liés à l'assemblage. Le principal facteur contributif est la tôle tubulaire filetée.
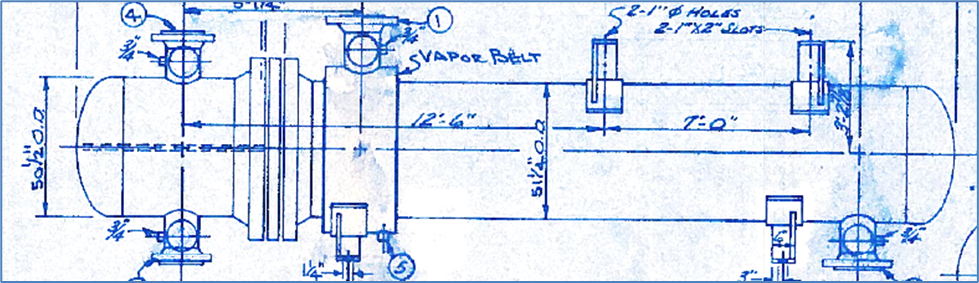
Les plans de l'équipement montrent (ci-dessous) que les 64 trous de la plaque tubulaire sont filetés pour les goujons de 1-1/8".
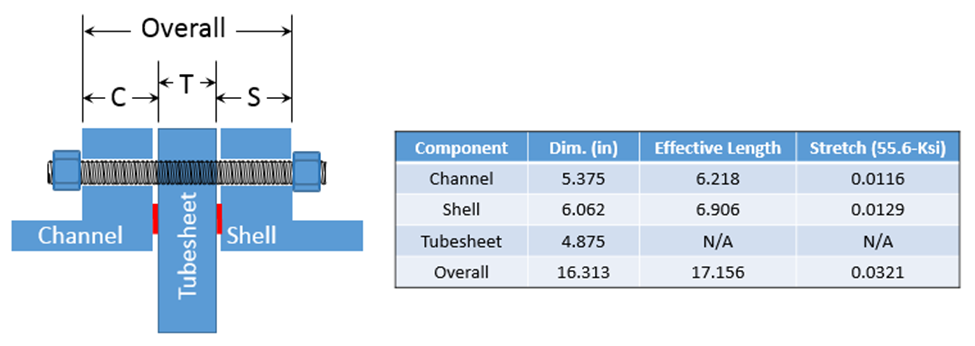
Dans la configuration actuelle, la partie du goujon située du côté du canal agit indépendamment de la partie du goujon située du côté de la coquille. L'étirement total du goujon est de 0,0245". Cependant, si la tôle tubulaire était percée, la longueur totale du goujon s'étirerait sous l'effet de la tension, ce qui donnerait un étirement de 0,0321", soit une augmentation de 31 % ! Pour une bride qui fuit habituellement, il s'agit d'une amélioration considérable de la réponse du goujon.
Il est intéressant de noter que la contrainte du joint diminue plus que celle du goujon, en raison de l'effet de la charge hydrostatique sur le joint. Le tableau ci-dessous résume la contrainte résultante du joint s'il y avait une relaxation de 0,006" de chaque côté de la plaque tubulaire (cette estimation n'est pas excessive). (Chaque côté est considéré indépendamment, car ils sont isolés l'un de l'autre par la plaque tubulaire filetée. Remarquez que l'étirement du goujon et la contrainte du goujon
sont directement liés, car le goujon est un ressort linéaire. Mais la contrainte du joint diminue beaucoup plus, en raison de la contrainte du goujon qui est détournée pour compenser la force hydrostatique finale dans le joint.
Le tableau ci-dessous modélise le même scénario - une relaxation de 0,006" de chaque côté de la plaque tubulaire, pour une relaxation totale de 0,012". Cependant, dans ce cas, la plaque tubulaire a été percée, ce qui permet à l'étirement complet du goujon d'interagir avec les deux joints. Par rapport au tableau ci-dessus, le pourcentage d'étirement et de contrainte du goujon diminue considérablement, et les contraintes résultantes sur les joints sont améliorées de 30 à 50 % !
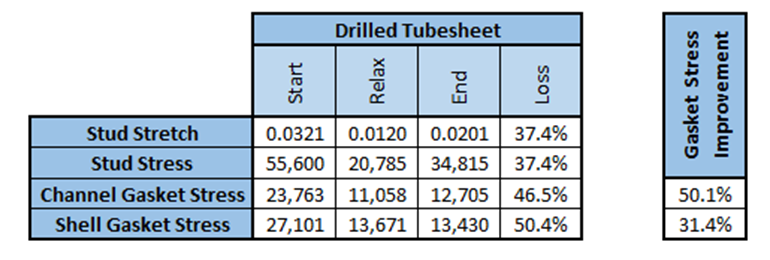
Il est clair que les goujons courts amplifient la perte de contrainte du joint lorsque la relaxation se produit. En raison de cette dynamique, ERIKS recommande de percer toutes les plaques tubulaires filetées. Le but du goujon est de s'étirer pour maintenir la contrainte du joint, et les plaques tubulaires filetées limitent la capacité du goujon à le faire. Certains de nos clients percent désormais systématiquement les plaques tubulaires dès qu'ils en rencontrent.
Si un raffineur estime qu'il doit conserver la possibilité de maintenir l'étanchéité du joint entre la tôle tubulaire et la coquille tout en retirant le canal, il peut le faire avec seulement un goujon sur quatre. Ainsi, même si l'on estime qu'il n'est pas prudent de percer tous les trous, le fait d'en percer trois sur quatre permet d'améliorer la charge des goujons sur le joint, tout en préservant la possibilité d'enlever le canal indépendamment.
Résumé : Alors qu'une simple analyse numérique semblait indiquer que la contrainte d'assise des joints était suffisante pour empêcher les fuites, le fait que des fuites se produisaient régulièrement indiquait des problèmes sous-jacents qui entraînaient une faible contrainte sur les joints.
Outre les problèmes liés au type de joint utilisé, à la réutilisation des goujons et à l'absence de resserrage après la mise en service, c'est la tôle tubulaire filetée qui a le plus contribué à la perte de contrainte du joint ; dans ce cas, elle était antérieure à tout changement de type de joint. Cette conclusion est conforme aux observations faites sur le terrain concernant les fuites liées aux plaques tubulaires filetées.
Recommandation : Percez les 64 trous de la plaque tubulaire filetée pour permettre au goujon de s'étirer au maximum en fonction de la contrainte calculée pour le goujon. En prime, cela facilitera l'assemblage, car il ne sera pas nécessaire de serrer le goujon des deux côtés.
Écoutez l'épisode complet du MDM Podcast ici : MDM Podcast : Jeff Crane parle de l'année de changement d'ERIKS NA et de la voie à suivre - Modern Distribution Management
ERIKS North America est depuis longtemps un distributeur réputé qui se concentre sur les applications utilisant des tuyaux industriels et hydrauliques, des joints et des solutions de systèmes de transport. L'entreprise, basée à Pittsburgh, figure en quatrième position sur la liste des meilleurs distributeurs de tuyaux et d'accessoires de MDM pour 2022.
Mais l'entreprise a connu une année de changement tout au long de l'année 2022, avec notamment la cession de son ancienne société mère, ERIKS N.V., basée aux Pays-Bas, à la fin du mois de mars de l'année dernière.
Depuis lors, l'entreprise s'est employée à remanier son équipe de direction, ce qui a notamment permis à l'ancien président-directeur général, Jeff Crane, de réintégrer l'entreprise en juin dernier en tant que directeur général. Depuis, l'entreprise s'est dotée d'un nouveau directeur financier, d'un nouveau directeur de l'exploitation, d'un nouveau responsable des ressources humaines et d'un directeur de l'industrie clé.
Pour M. Crane, la boucle est bouclée avec ERIKS NA, qu'il a dirigée en tant que président-directeur général de 2006 à 2015, alors qu'elle était anciennement connue sous le nom de Lewis-Goetz, qu'ERIKS NA a acquise en 2011 et rebaptisée en 2018. Entre-temps, M. Crane a été président-directeur général du fabricant/distributeur TPC Wire and Cable, qui a été rebaptisé Trexon en 2021 - ce qui lui a donné une perspective supplémentaire considérable sur la relation distributeur-fabricant qu'il a ramenée à ERIKS.
M. Crane a rejoint le MDM Podcast pour discuter de la façon dont il a bouclé la boucle avec ERIKS NA, de la nouvelle équipe de direction de l'entreprise, d'une acquisition récente et de la façon dont l'entreprise cherche à se développer en tant qu'entité autonome.
"Je pense qu'il existe un certain nombre d'opportunités pour nous d'investir dans des activités et des capacités commerciales que nous n'avons pas", a déclaré M. Crane à propos d'ERIKS NV. "J'ai vécu une expérience formidable en ayant ces capacités en interne chez PTC, comme les ventes internes et les capacités que nous avons développées là-bas, et je pense que nous avons la possibilité de les développer chez Ericks North America. Nous alignons les ressources limitées dont nous disposons sur les meilleures opportunités afin de placer nos paris de la manière la plus efficace possible."
En outre, en janvier dernier, ERIKS North America a réalisé sa première acquisition depuis le désinvestissement d'ERIKS NV l'année dernière, sous la forme de DeeTag, un distributeur de fluides et de matériaux avec deux sites dans l'Ontario et un en Caroline du Nord.
Crane et moi avons discuté de ce tourbillon de changements pour ERIKS North America et de ce que l'entreprise cherche à faire en tant qu'entité autonome à l'avenir.
Écoutez l'épisode complet du MDM Podcast ici : MDM Podcast : Jeff Crane parle de l'année de changement d'ERIKS NA et de la voie à suivre - Modern Distribution Management
Hockett, Mike (2023, 11 avril). Podcast MDM : Jeff Crane on ERIKS NA's Year of Change and Path Forward. Modern Distribution Management. MDM Podcast : Jeff Crane sur l'année de changement et la voie à suivre d'ERIKS NA - Modern Distribution Management