
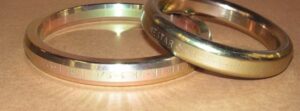
L'American Petroleum Institute (API) a publié pour la première fois sa norme sur les joints annulaires et les brides à joint annulaire (API Specification 6B) en juin 1936. Cette norme (qui a été adoptée par l'American Standards Association dans l'édition de 1939 de la norme ASA B16e) prévoyait deux profils de rainure différents pour les brides à joint annulaire. Les brides de moins de 6" avaient une gorge à fond rond et ne pouvaient utiliser que des anneaux ovales. Notez que la bague n'était pas en contact avec le fond de la rainure, mais qu'elle était en contact avec le côté conique des rainures, comme c'est encore le cas aujourd'hui. Le joint annulaire ovale était la seule option pour les brides de moins de 6". Les brides de 6" et plus avaient une gorge à fond plat et pouvaient utiliser des joints annulaires ovales ou octogonaux.
Au fil des ans, des changements ont été progressivement introduits, de sorte que lorsque l'édition 1957 de la norme ASA B16.20 a été publiée, le seul profil de rainure était celui à fond plat, et des joints à anneau octogonaux étaient disponibles pour toutes les tailles. Ce changement a permis d'utiliser le joint ovale ou octogonal dans les nouvelles installations (ou dans les installations rénovées), alors que le joint ovale était toujours nécessaire dans les applications existantes qui avaient l'ancien profil de rainure. Il ne fait aucun doute que l'impossibilité d'utiliser le joint octogonal dans certaines des brides préexistantes a constitué un obstacle à son acceptation.
Les deux joints assurent l'étanchéité en se calant fermement sur les côtés de la rainure lorsqu'ils sont comprimés. Cependant, le joint octogonal présente une surface de contact plus large, car l'ensemble du bord conique à 23 degrés de la bague du joint est en contact avec la face de la rainure d'accouplement. (Voir le dessin).
Bien qu'il soit généralement reconnu que le joint octogonal est un modèle supérieur qui offre une efficacité d'étanchéité et une fiabilité accrues, les joints ovales représentent encore environ 90 % du marché. Les trois facteurs qui expliquent le plus probablement ce fait surprenant sont les suivants :
Les déficiences du joint ovale proviennent principalement de son petit point de contact avec la gorge de la bride. La section transversale ovale génère un anneau de contact à point unique avec la bride. L'étroitesse de ce contact entraîne des forces d'appui très élevées. Bien que le joint soit censé être plus souple que le matériau de la bride, tant le joint que la bride subissent une certaine déformation. Cette déformation se poursuit jusqu'à ce que la charge du joint soit supportée. Bien que cela fonctionne bien la première fois - et peut-être même la deuxième et la troisième - la bride finit par devenir à la fois durcie par le travail et déforméeIl est donc difficile d'obtenir une bonne conformation du joint suivant. En fin de compte, cela augmente le risque de fuites. Sur l'image suivante, les dommages causés à la rainure (déformation par "coincement") sont clairement visibles - résultat des charges d'assise très élevées générées par un joint à anneau ovale.
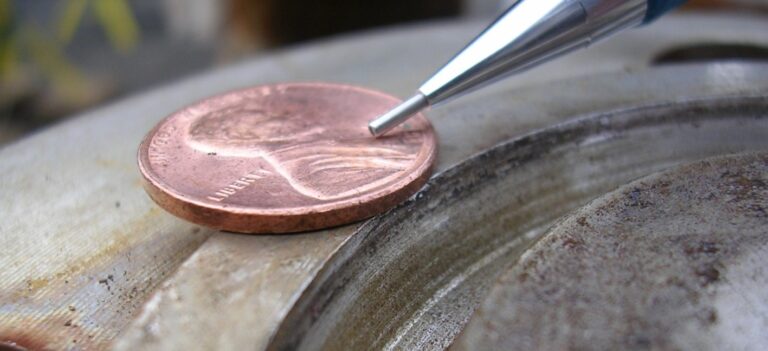
Si un joint incorrect est installé - un joint plus dur que la bride - cette détérioration de la bride est fortement exacerbée.
Comme il ne repose pas sur un anneau de contact à point unique (comme le fait le joint ovale), le joint octogonal assure une étanchéité beaucoup plus fiable que le joint ovale, et il est beaucoup moins sensible aux défauts et imperfections mineurs de la surface d'appui. Cela dit, les fabricants recommandent que les rainures soient usinées à 63 RMS, quel que soit le type de joint utilisé.
Le plus grand avantage du joint octogonal est que les dimensions exactes de la zone d'assise sont connues, ce qui permet à l'utilisateur de calculer les valeurs de couple exactes qui entraîneront une contrainte d'assise du joint spécifique et ciblée. Cela permet à l'utilisateur de mettre en place des protocoles de boulonnage plus efficaces qui peuvent aider - d'une part - à garantir une contrainte suffisante sur le joint pour empêcher les fuites, tout en évitant - d'autre part - de trop serrer la bride, et donc de risquer de céder les goujons, de faire tourner la bride ou d'endommager la surface du joint.
Beaucoup de nos clients, dans leur effort pour améliorer la fiabilité de l'étanchéité de tous les assemblages boulonnés, établissent des protocoles de boulonnage basés sur la contrainte d'assise du joint. En optant pour des joints octogonaux, ces clients peuvent désormais intégrer toute la classe des brides à joint annulaire dans le même programme.
Conclusion : LGG Industrial encourage l'utilisation de joints octogonaux.
Les termes "coefficient de frottement" et "facteur d'écrou" sont tous deux fréquemment utilisés lorsqu'il est question de joints - en particulier, de l'écrasement des joints entre les brides. En effet, la compression du joint est le plus souvent réalisée par l'application d'une charge de goujon générée par le serrage d'un écrou. Ainsi, [1] le fait de tourner un écrou [2] étire le goujon, ce qui crée une [3] charge de compression sur le joint.
L'étanchéité à long terme du joint dépend entièrement de la contrainte exercée sur le joint, et les meilleurs programmes d'étanchéité ciblent des contraintes très spécifiques sur le joint. Mais pour savoir si le joint est réellement soumis à la contrainte spécifiée, nous devons être en mesure de définir la relation entre la force appliquée en tournant l'écrou et la quantité de contrainte générée dans le goujon.
Lors du glissement d'une surface sur une autre, la force nécessaire dépend de la résistance au frottement. Faire glisser un bloc de glace sur une plaque d'acier demande beaucoup moins de force qu'une balle de foin pesant le même poids. Le rapport entre la force nécessaire pour déplacer un objet sur une autre surface et la pression entre ces surfaces s'appelle le coefficient de frottement. La glace étant beaucoup plus glissante que le foin, le coefficient de frottement est beaucoup plus faible.
L'utilisation d'un produit anti-grippant dans les assemblages boulonnés facilite le déplacement d'une surface métallique sur une autre. Les fabricants de ces produits déterminent expérimentalement le coefficient de frottement transmis par le produit lorsqu'il est utilisé entre des matériaux de fixation spécifiques. Ce coefficient de frottement est souvent indiqué sur le bidon ou dans les bulletins techniques du produit.
La simple action de tourner un écrou sur un goujon entraîne un certain nombre d'interactions qui font intervenir le coefficient de frottement. Le point de frottement le plus élevé se situe à l'endroit où la surface de l'écrou tourne contre la surface fixe de la bride. Il est évident qu'à mesure que la charge sur le goujon augmente, la pression à l'interface écrou/bride augmente, ce qui nécessite une plus grande force pour faire glisser l'une des surfaces sur l'autre. Cette force nécessaire est définie par le coefficient de frottement.
De même, le goujon et l'écrou ont tous deux des surfaces filetées qui glissent l'une contre l'autre. Ces filetages sont simplement des pentes enroulées, que l'on peut visualiser comme deux plans inclinés qui glissent l'un sur l'autre. Le coefficient de frottement définit la force nécessaire pour déplacer ces plans l'un par rapport à l'autre, mais les équations qui décrivent cette interaction doivent tenir compte du diamètre primitif des filets et de l'angle hélicoïdal des plans inclinés perpendiculaires à l'axe du goujon.
Le couple total requis pour obtenir la contrainte nécessaire sur le goujon est la somme du couple requis par l'interface écrou/bride et du couple requis par les interactions entre les filets. Bien que cette approche détaillée permette de calculer des valeurs de couple très précises, elle nécessite un ensemble d'équations assez complexe. Heureusement, il existe une approche beaucoup plus simple qui donne des résultats très fiables.
Le facteur d'écrou (K) combine la géométrie du filetage, le pas, le frottement sur la face de l'écrou et le frottement sur les filets en une seule valeur globale. Cela nous permet d'écrire une équation très simple pour décrire la relation entre le couple sur l'écrou et la charge développée par le goujon. Cette équation est la suivante :
Couple (ft.lb.) = Charge (pounds) x Taille nominale du goujon (inches) x Facteur d'écrou / 12
Bien que moins complète que les équations basées sur l'utilisation du coefficient de frottement, cette équation donne de très bons résultats pour les fixations standard utilisées dans les industries de transformation.
Ainsi, le couple nécessaire pour générer une charge de 50 000 livres sur un goujon de 1-1/8", en utilisant un antigrippant avec un facteur d'écrou de 0,17, serait le suivant :
Couple (ft.lb.) = 50 000 (livres) x 1,125 (pouces) x 0,17 / 12 = 797 ft.lb.
Le facteur d'écrou (qui n'a pas d'unité) est déterminé expérimentalement par le fabricant de l'antigrippant et se situe généralement entre 0,15 et 0,20.
Le coefficient de frottement et le facteur d'écrou font tous deux référence à la résistance par frottement d'un assemblage boulonné. Cependant, il ne s'agit pas de la même chose et les termes ne peuvent pas être utilisés de manière interchangeable. Malheureusement, ces termes sont souvent confondus et les valeurs sont utilisées dans les mauvaises équations, ce qui donne des résultats inexacts.
Le coefficient de frottement et le facteur d'écrasement sont tous deux déterminés par le fabricant, et l'utilisateur final doit s'assurer qu'il comprend bien quelle valeur est indiquée.
En règle générale, le coefficient de frottement est de l'ordre de 0,04. MOINS QUE le facteur d'écrasement, et se situe entre 0,11 et 0,16.
LGG Industrial utilise le facteur d'écrou pour convertir le couple en contrainte dans toutes nos feuilles de calcul, y compris le classeur de joints d'échangeur.
À première vue, la pratique de l'isolation des brides semble présenter plusieurs avantages évidents. L'isolation des brides :
Bien que ces raisons semblent convaincantes, elles passent à côté de l'essentiel. La fonction la plus importante d'un joint d'étanchéité est d'empêcher les fuites. Si l'on considère cette fonction primaire, il devient évident que les effets négatifs des brides isolantes l'emportent sur les avantages apparents.
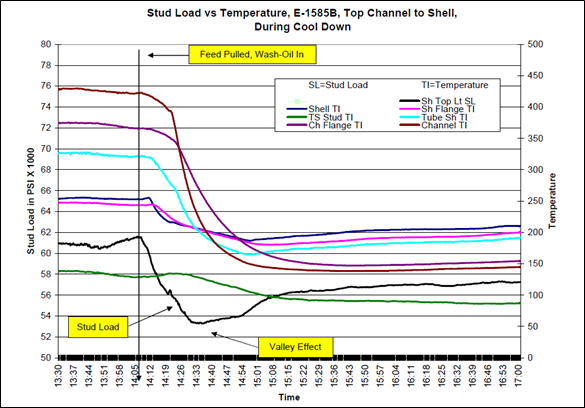
Il est clair que la pratique de l'isolation des brides fait pencher la balance en faveur de l'apparition d'un plus grand nombre de fuites. En règle générale, les brides ne doivent donc pas être isolées.
Mais qu'en est-il de la sécurité des travailleurs ?
Si le but premier de l'isolation proposée est la protection du personnel, cet objectif peut être atteint par d'autres méthodes qui n'ont pas d'impact sur l'équilibre thermique de la bride. Par exemple, Chevron utilise des protections en métal déployé qui empêchent tout contact accidentel avec la bride, tout en permettant la libre circulation de l'air.
L'isolation des brides ne va pas seulement augmenter les risques de fuites, mais elle va aussi vous empêcher de remarquer ces fuites dès qu'elles se produisent, c'est-à-dire au moment où il est le plus facile d'y remédier.
Conclusion : La position d'ERIKS est qu'en règle générale, les brides ne doivent pas être isolées.
Pittsburgh, Pennsylvanie - ERIKS North America (ERIKS NA), distributeur leader sur le marché industriel, a le plaisir d'annoncer la promotion de Daron Steinmann au poste de Key Industry Director of Refining & Petrochemical.
Avec plus de 23 ans d'expérience dans l'industrie, Daron a passé les 20 dernières années chez ERIKS NA, d'abord en tant que représentant des ventes externes pendant huit ans, puis en tant que directeur de succursale pendant deux ans, et enfin en tant que spécialiste des produits au cours des cinq dernières années.
Interrogé sur sa promotion, M. Daron a déclaré : "Je suis ravi d'avoir l'occasion de faire progresser les activités de raffinage et de pétrochimie et de diriger une équipe de professionnels de l'industrie aussi compétents".
Terry Subia, vice-président des marchés clés d'ERIKS NA, a déclaré : "Nous sommes impatients de voir Daron poursuivre le développement de nos secteurs du raffinage et de la pétrochimie. L'expérience de Daron dans l'industrie et son ancienneté au sein d'ERIKS NA font de lui un candidat idéal pour ce poste".
ERIKS North America félicite Daron Steinmann pour sa promotion et se réjouit de son succès en tant que directeur de l'industrie clé du raffinage et de la pétrochimie.
À propos d'ERIKS North America :
ERIKS North America, une société de portefeuille de LKCM Headwater Investments, est un distributeur de premier plan de solutions de transport de fluides et de matériaux pour les clients industriels. Nos solutions techniques et nos services permettent à nos clients de fonctionner, de réduire les temps d'arrêt et le coût total de possession.
Contact :
Lauren Shaffer, spécialiste du marketing numérique
412-925-7390
Pittsburgh, Pennsylvanie - ERIKS North America (ERIKS NA), l'un des principaux distributeurs sur le marché industriel, a le plaisir d'annoncer la promotion de Terry Subia au poste de vice-président des marchés clés.
Avec plus de 35 ans d'expérience commerciale dans le secteur industriel, Terry est un membre inestimable de l'équipe d'ERIKS depuis 18 ans, en tant que directeur industriel depuis deux ans.
"Nous sommes ravis d'annoncer la promotion bien méritée de Terry au poste de vice-président des marchés clés", a déclaré Jeff Crane, PDG d'ERIKS North America. "Sa grande expérience et son expertise du marché industriel font de lui le candidat idéal pour ce poste. Nous sommes convaincus que les solides compétences en leadership de Terry, associées à son approche centrée sur le client, nous aideront à atteindre nos objectifs de croissance et à renforcer nos relations avec nos principaux clients."
Dans ses nouvelles fonctions, Terry supervisera une équipe de professionnels hautement qualifiés. La collaboration et l'expertise de cette équipe renforceront les capacités d'ERIKS NA à servir ses clients.
À propos de sa promotion, Terry Subia a exprimé sa gratitude et son enthousiasme en déclarant : "C'est un honneur pour moi d'assumer ce nouveau rôle au sein de l'entreprise. Je suis passionné par l'établissement de partenariats solides avec nos clients et par la stimulation de la croissance organique. Je me réjouis de travailler en étroite collaboration avec l'équipe pour offrir une valeur exceptionnelle et des solutions qui répondent aux besoins évolutifs de nos clients."
ERIKS North America félicite Terry Subia pour sa promotion bien méritée et se réjouit de la poursuite du succès et de la croissance sous sa direction au poste de vice-président des marchés clés.
À propos d'ERIKS North America :
ERIKS North America, une société de portefeuille de LKCM Headwater Investments, est un distributeur de premier plan de solutions de transport de fluides et de matériaux pour les clients industriels. Nos solutions techniques et nos services permettent à nos clients de fonctionner, de réduire les temps d'arrêt et le coût total de possession.
Contact :
Lauren Shaffer, spécialiste du marketing numérique
412-925-7390
Pittsburgh, Pennsylvanie - ERIKS North America (ERIKS NA), l'un des principaux distributeurs de solutions industrielles, a le plaisir d'annoncer la nomination de Mike Deery au poste de vice-président/directeur général de la région Ouest.
Dans ce rôle, Mike dirigera notre équipe de vente dans l'ouest des États-Unis et se concentrera sur la croissance de l'organisation.
Auparavant, Mike a occupé le poste de vice-président et directeur général de l'unité commerciale Utilités, Communications et Transports chez Hexagon Safety and Infrastructure, où il a supervisé tous les aspects de l'entreprise, des ventes au développement commercial, en passant par la technologie, le développement de produits, le marketing, les opérations, les services et les installations. Mike possède une solide expérience dans la distribution de fournitures industrielles, puisqu'il a passé près de 10 ans chez WW Grainger à la tête d'équipes performantes dans le domaine du développement de nouvelles activités, des comptes d'entreprise (comptes clés) et en tant que vice-président de la région nord-est des États-Unis. Mike a également dirigé une équipe de vente stratégique composée de responsables de comptes nationaux (comptes clés) à travers les États-Unis chez FleetPride, un distributeur de pièces détachées pour poids lourds.
"Nous sommes ravis d'accueillir Mike au sein de l'équipe ENA en tant que VP/GM de la région Ouest", a déclaré Jeff Crane, PDG d'ERIKS North America. "Ses compétences exceptionnelles en matière de leadership, sa connaissance de l'industrie et son état d'esprit stratégique font de lui un ajout précieux à notre organisation. Nous sommes convaincus que Mike contribuera de manière significative à la croissance continue et au succès de notre entreprise."
Commentant son nouveau poste, Mike a déclaré : "Je suis impatient de me concentrer sur la région ouest d'ERIKS North America et de continuer à mettre l'accent sur la croissance et l'engagement envers les clients".
ERIKS North America est fière d'accueillir Mike Deery au sein de l'équipe et se réjouit de ses contributions dans son nouveau rôle de vice-président/directeur général de notre région Ouest.
À propos d'ERIKS North America :
ERIKS North America, une société de portefeuille de LKCM Headwater Investments, est un distributeur de premier plan de solutions de transport de fluides et de matériaux pour les clients industriels. Nos solutions techniques et nos services permettent à nos clients de fonctionner, de réduire les temps d'arrêt et le coût total de possession.
Contact :
Lauren Shaffer, spécialiste du marketing numérique
412-925-7390
L'une des erreurs les plus fréquentes lorsque l'on parle de forces est d'utiliser les mots "charge" et "contrainte" de manière interchangeable, comme s'ils signifiaient la même chose. Ce n'est pas le cas.
C'est simple :
CHARGE est exprimée en livres ; STRESS est exprimée en livres par pouce carré.
Il y a donc deux éléphants, l'un portant des baskets, l'autre des talons aiguilles. Les deux éléphants pèsent le même poids. Cependant, alors qu'elles s'approchent du point d'eau, l'éléphante en talons aiguilles commence à avoir des problèmes, car ses talons ne cessent de s'enfoncer dans le sol. Pourquoi ?
Comme ils pèsent le même poids, nous savons que la charge totale (en livres) qu'ils exercent sur le sol est exactement la même. Cependant, l'éléphant le plus beau (celui qui a des talons) concentre cette charge sur une surface beaucoup plus petite (livres par pouce carré), de sorte que la contrainte sur le sol est beaucoup plus élevée à l'endroit où il marche.
Dans le monde des équipements et des joints, Charge et contraintes entrent en jeu à la fois pour les goujons et les joints.
STUDS
La limite des goujons est toujours indiquée en termes de contrainte. Si vous consultez l'onglet "Stud Data" du Exchanger Gasket Workbook, vous trouverez un tableau indiquant la "limite d'élasticité" des différents matériaux utilisés pour les goujons. Cette valeur est une contrainte et est exprimée en livres par pouce carré, ou "psi". Vous constaterez que tous les goujons B7 jusqu'à un diamètre de 2-1/2" ont une limite d'élasticité minimale (nous verrons ce que cela signifie plus tard) de 105 000 psi.
Prenons deux goujons - l'un de 5/8" et l'autre de 1-3/4" - et examinons leur relation en termes de contrainte et de charge. Comme il s'agit de matériaux B7 et qu'ils ont tous deux un diamètre inférieur à 2-1/2", ils peuvent tous deux être soumis à une contrainte de 105 000 livres par pouce carré. Imaginez ces goujons vissés dans une lourde poutre en I à une extrémité, avec un écrou spécial muni d'une chape à l'autre extrémité, comme le montre ce croquis.
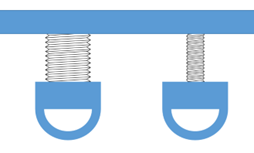
Quel poids (charge) devrions-nous suspendre à chacune des chapes afin d'atteindre une contrainte de 50 000 psi dans le goujon ? Il est évident que le goujon le plus grand devra supporter un poids beaucoup plus important pour atteindre la même contrainte.
La relation entre la contrainte et la charge dans un goujon est déterminée par la "zone de contrainte de traction" du goujon. Il s'agit de la section transversale effective du goujon en tension. La contrainte à l'intérieur du goujon est égale à la charge totale sur le goujon divisée par la zone de contrainte de traction :
Contrainte = Charge / Surface de contrainte de traction
et :
Charge = Contrainte * Surface de contrainte de traction
Étant donné que la "charge" est exprimée en livres et que la "zone de contrainte de traction" est exprimée en pouces carrés, les unités de contrainte sont les livres par pouce carré.
La zone de contrainte de traction du goujon peut être trouvée sur la page "Stud Data" du Exchanger Gasket Workbook. En examinant les goujons de notre exemple, nous constatons que la zone de contrainte de traction du goujon de 5/8" est de 0,226 pouce carré, tandis que la zone de contrainte de traction du goujon de 1-3/4" est de 2,081 pouces carrés. À partir des équations ci-dessus, nous pouvons calculer :
Pour le goujon de 5/8" : 50 000 * 0,226 = 11 300 livres
Pour le goujon de 1-3/4" : 50 000 * 2,081 = 104 050 livres
Il faudrait donc suspendre près de 10 fois plus de poids sur le gros montant pour obtenir la même contrainte que sur le petit montant. En d'autres termes, la contrainte est la même, mais la charge est plus élevée parce que la surface de la section transversale du goujon est beaucoup plus grande.
Lorsque l'on envisage des applications de joints, il faut presque toujours penser en termes de contrainte du joint - la compression en livres par pouce carré sur le joint. Cependant, la contrainte du joint provient toujours de la contrainte du goujon. Pour passer de l'un à l'autre, nous devons suivre les étapes suivantes :
Cette simple conversion de la contrainte du goujon à la charge du goujon, et inversement de la charge du goujon à la contrainte du joint, devient une seconde nature lorsque nous travaillons sur les problèmes d'étanchéité des joints.
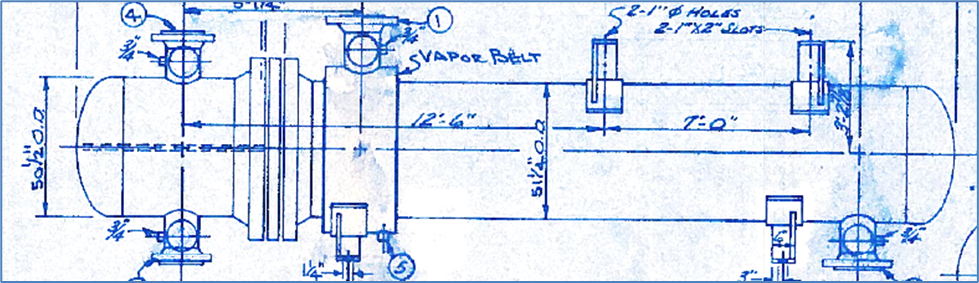
Contexte : Cet échangeur de chaleur alimentation chaude / effluent a un historique de fuites qui remonte à 10 ans et comprend le serrage et l'étanchéité par des entrepreneurs extérieurs, ainsi que le changement des styles de joints à au moins deux occasions pour des styles "améliorés" suggérés par les fabricants. Le changement le plus récent, en 2010, a consisté à utiliser un joint à profil kamprof avec des éléments d'étanchéité en mica/graphite/mica. À l'époque, les surfaces des brides ont été inspectées, les nouveaux joints ont été installés et la bride a été serrée conformément aux procédures de la raffinerie. Cependant, le joint entre la tôle tubulaire et la coquille a développé une petite fuite peu après le démarrage, et un anneau de vapeur a été installé.
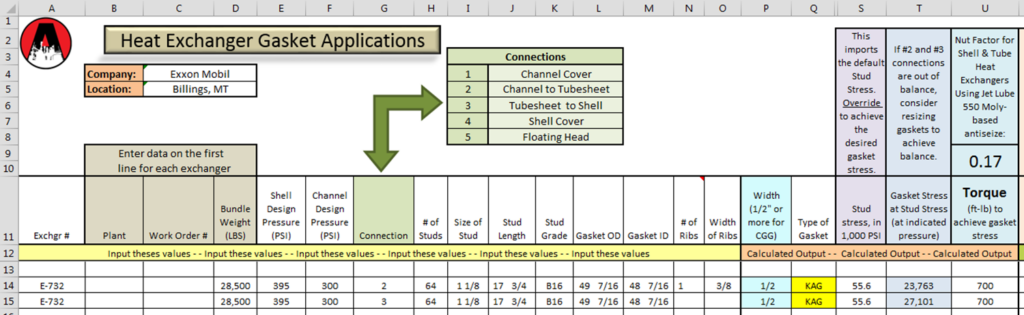
Il s'agit d'un échangeur BEU de type TEMA à un seul joint (canal - plaque tubulaire - enveloppe), avec deux joints et un jeu commun de goujons. Le matériau des goujons était à l'origine B7, mais il a été amélioré en B16. Le joint utilise 64 goujons de 1-1/8" qui ont été serrés à une valeur finale de 700ft.lb.
Analyse : Les informations fournies par le client ont été chargées dans l'Exchanger Gasket Workbook afin d'analyser la contrainte d'assise des joints dans des conditions opérationnelles. Sauf composants défectueux - qu'il s'agisse de brides ou de joints - les échangeurs de chaleur fuient en raison d'une faible contrainte d'assise du joint. C'est pourquoi nous examinons toujours en premier lieu la contrainte d'assise du joint à pleine pression de fonctionnement. Indépendamment de la valeur "Y" du joint, nous avons constaté qu'une étanchéité fiable des joints à surface en graphite nécessite une contrainte du joint comprise entre 10 000 et 40 000 psi. Dans la mesure du possible, nous nous efforçons d'obtenir une contrainte de 20 000 à 25 000 psi. Non seulement cette contrainte est suffisante pour assurer une bonne étanchéité au démarrage, mais elle est également suffisante pour compenser l'inévitable relaxation que l'on trouve dans les joints d'échangeurs de chaleur.
Compte tenu de l'historique des fuites sur cette unité, nous nous attendions à ce que les joints soient peu sollicités. Cependant, les joints de cet échangeur ont été sollicités à des niveaux presque idéaux. (La dernière page de cette analyse est un aperçu du cahier des charges des joints d'échangeur). La question qui doit être résolue est de savoir comment un échangeur conçu pour une contrainte de 25 000 psi sur les joints peut commencer à fuir peu de temps après le démarrage. Quels sont les facteurs qui ont pu contribuer (historiquement) aux conditions de faible contrainte qui ont permis la fuite ?
Un examen complet des dessins de l'équipement et des documents connexes nous a permis de mettre en évidence deux facteurs importants liés à la conception de l'équipement et du joint
, ainsi que deux autres facteurs liés à l'assemblage. Le principal facteur contributif est la tôle tubulaire filetée.
Les plans de l'équipement montrent (ci-dessous) que les 64 trous de la plaque tubulaire sont filetés pour les goujons de 1-1/8".
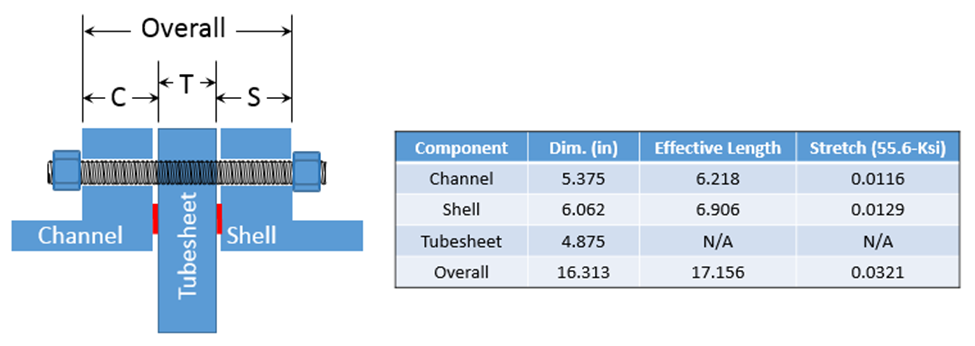
Dans la configuration actuelle, la partie du goujon située du côté du canal agit indépendamment de la partie du goujon située du côté de la coquille. L'étirement total du goujon est de 0,0245". Cependant, si la tôle tubulaire était percée, la longueur totale du goujon s'étirerait sous l'effet de la tension, ce qui donnerait un étirement de 0,0321", soit une augmentation de 31 % ! Pour une bride qui fuit habituellement, il s'agit d'une amélioration considérable de la réponse du goujon.
Il est intéressant de noter que la contrainte du joint diminue plus que celle du goujon, en raison de l'effet de la charge hydrostatique sur le joint. Le tableau ci-dessous résume la contrainte résultante du joint s'il y avait une relaxation de 0,006" de chaque côté de la plaque tubulaire (cette estimation n'est pas excessive). (Chaque côté est considéré indépendamment, car ils sont isolés l'un de l'autre par la plaque tubulaire filetée. Remarquez que l'étirement du goujon et la contrainte du goujon
sont directement liés, car le goujon est un ressort linéaire. Mais la contrainte du joint diminue beaucoup plus, en raison de la contrainte du goujon qui est détournée pour compenser la force hydrostatique finale dans le joint.
Le tableau ci-dessous modélise le même scénario - une relaxation de 0,006" de chaque côté de la plaque tubulaire, pour une relaxation totale de 0,012". Cependant, dans ce cas, la plaque tubulaire a été percée, ce qui permet à l'étirement complet du goujon d'interagir avec les deux joints. Par rapport au tableau ci-dessus, le pourcentage d'étirement et de contrainte du goujon diminue considérablement, et les contraintes résultantes sur les joints sont améliorées de 30 à 50 % !
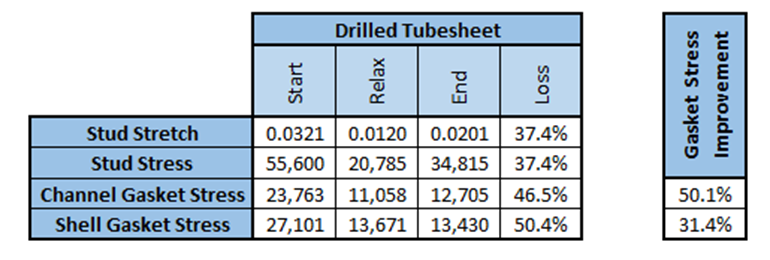
Il est clair que les goujons courts amplifient la perte de contrainte du joint lorsque la relaxation se produit. En raison de cette dynamique, ERIKS recommande de percer toutes les plaques tubulaires filetées. Le but du goujon est de s'étirer pour maintenir la contrainte du joint, et les plaques tubulaires filetées limitent la capacité du goujon à le faire. Certains de nos clients percent désormais systématiquement les plaques tubulaires dès qu'ils en rencontrent.
Si un raffineur estime qu'il doit conserver la possibilité de maintenir l'étanchéité du joint entre la tôle tubulaire et la coquille tout en retirant le canal, il peut le faire avec seulement un goujon sur quatre. Ainsi, même si l'on estime qu'il n'est pas prudent de percer tous les trous, le fait d'en percer trois sur quatre permet d'améliorer la charge des goujons sur le joint, tout en préservant la possibilité d'enlever le canal indépendamment.
Résumé : Alors qu'une simple analyse numérique semblait indiquer que la contrainte d'assise des joints était suffisante pour empêcher les fuites, le fait que des fuites se produisaient régulièrement indiquait des problèmes sous-jacents qui entraînaient une faible contrainte sur les joints.
Outre les problèmes liés au type de joint utilisé, à la réutilisation des goujons et à l'absence de resserrage après la mise en service, c'est la tôle tubulaire filetée qui a le plus contribué à la perte de contrainte du joint ; dans ce cas, elle était antérieure à tout changement de type de joint. Cette conclusion est conforme aux observations faites sur le terrain concernant les fuites liées aux plaques tubulaires filetées.
Recommandation : Percez les 64 trous de la plaque tubulaire filetée pour permettre au goujon de s'étirer au maximum en fonction de la contrainte calculée pour le goujon. En prime, cela facilitera l'assemblage, car il ne sera pas nécessaire de serrer le goujon des deux côtés.
Écoutez l'épisode complet du MDM Podcast ici : MDM Podcast : Jeff Crane parle de l'année de changement d'ERIKS NA et de la voie à suivre - Modern Distribution Management
ERIKS North America est depuis longtemps un distributeur réputé qui se concentre sur les applications utilisant des tuyaux industriels et hydrauliques, des joints et des solutions de systèmes de transport. L'entreprise, basée à Pittsburgh, figure en quatrième position sur la liste des meilleurs distributeurs de tuyaux et d'accessoires de MDM pour 2022.
Mais l'entreprise a connu une année de changement tout au long de l'année 2022, avec notamment la cession de son ancienne société mère, ERIKS N.V., basée aux Pays-Bas, à la fin du mois de mars de l'année dernière.
Depuis lors, l'entreprise s'est employée à remanier son équipe de direction, ce qui a notamment permis à l'ancien président-directeur général, Jeff Crane, de réintégrer l'entreprise en juin dernier en tant que directeur général. Depuis, l'entreprise s'est dotée d'un nouveau directeur financier, d'un nouveau directeur de l'exploitation, d'un nouveau responsable des ressources humaines et d'un directeur de l'industrie clé.
Pour M. Crane, la boucle est bouclée avec ERIKS NA, qu'il a dirigée en tant que président-directeur général de 2006 à 2015, alors qu'elle était anciennement connue sous le nom de Lewis-Goetz, qu'ERIKS NA a acquise en 2011 et rebaptisée en 2018. Entre-temps, M. Crane a été président-directeur général du fabricant/distributeur TPC Wire and Cable, qui a été rebaptisé Trexon en 2021 - ce qui lui a donné une perspective supplémentaire considérable sur la relation distributeur-fabricant qu'il a ramenée à ERIKS.
M. Crane a rejoint le MDM Podcast pour discuter de la façon dont il a bouclé la boucle avec ERIKS NA, de la nouvelle équipe de direction de l'entreprise, d'une acquisition récente et de la façon dont l'entreprise cherche à se développer en tant qu'entité autonome.
"Je pense qu'il existe un certain nombre d'opportunités pour nous d'investir dans des activités et des capacités commerciales que nous n'avons pas", a déclaré M. Crane à propos d'ERIKS NV. "J'ai vécu une expérience formidable en ayant ces capacités en interne chez PTC, comme les ventes internes et les capacités que nous avons développées là-bas, et je pense que nous avons la possibilité de les développer chez Ericks North America. Nous alignons les ressources limitées dont nous disposons sur les meilleures opportunités afin de placer nos paris de la manière la plus efficace possible."
En outre, en janvier dernier, ERIKS North America a réalisé sa première acquisition depuis le désinvestissement d'ERIKS NV l'année dernière, sous la forme de DeeTag, un distributeur de fluides et de matériaux avec deux sites dans l'Ontario et un en Caroline du Nord.
Crane et moi avons discuté de ce tourbillon de changements pour ERIKS North America et de ce que l'entreprise cherche à faire en tant qu'entité autonome à l'avenir.
Écoutez l'épisode complet du MDM Podcast ici : MDM Podcast : Jeff Crane parle de l'année de changement d'ERIKS NA et de la voie à suivre - Modern Distribution Management
Hockett, Mike (2023, 11 avril). Podcast MDM : Jeff Crane on ERIKS NA's Year of Change and Path Forward. Modern Distribution Management. MDM Podcast : Jeff Crane sur l'année de changement et la voie à suivre d'ERIKS NA - Modern Distribution Management
Pittsburgh, Pennsylvanie - ERIKS North America (ERIKS NA), l'un des principaux distributeurs de solutions industrielles, a le plaisir d'annoncer la nomination de Rich Holderman au poste de Key Industry Director.
Dans ce rôle, Rich sera le moteur de la croissance et du développement dans les secteurs de l'acier, des pneus, des granulats et des pâtes et papiers, en se concentrant sur les activités d'ERIKS NA dans le domaine des courroies transporteuses.
Rich apporte à ERIKS NA 38 ans d'expérience dans l'industrie de la courroie. Il a commencé sa carrière en tant que jonctionneur de courroies et a gravi les échelons jusqu'à un poste de vendeur, puis de gestionnaire. Fort d'une connaissance approfondie de l'industrie, tant d'un point de vue commercial qu'opérationnel, Rich a été président de l'organisation NIBA et a siégé aux conseils consultatifs des distributeurs des plus grands fournisseurs de l'industrie en Amérique du Nord. Avant de rejoindre ERIKS NA, Rich a travaillé pour Almex Group en tant que directeur de l'exploitation.
"Nous sommes ravis d'accueillir Rich au sein de l'équipe d'ERIKS NA", a déclaré Jeff Crane, PDG d'ERIKS Amérique du Nord. "La vaste expérience de Rich et sa connaissance de l'industrie de la courroie, associées à son expérience antérieure au sein de notre organisation, seront déterminantes pour stimuler la croissance et le développement de nos industries clés."
Commentant sa nomination, Rich a déclaré : "Je suis ravi de rejoindre l'équipe d'ERIKS NA et d'assumer ce nouveau rôle. Je suis impatient de mettre à profit mon expérience et mes connaissances pour redynamiser nos activités dans le domaine des courroies et stimuler la croissance sur nos marchés stratégiques."
ERIKS NA est fière d'accueillir Rich Holderman au sein de l'équipe et se réjouit de ses contributions dans son nouveau rôle de directeur de l'industrie clé.
À propos d'ERIKS North America :
ERIKS North America, une société de portefeuille de LKCM Headwater Investments, est un distributeur de premier plan de solutions de transport de fluides et de matériaux pour les clients industriels. Nos solutions techniques et nos services permettent à nos clients de fonctionner, de réduire les temps d'arrêt et le coût total de possession.
Contact :
Lauren Shaffer, spécialiste du marketing numérique
Lauren.shaffer@eriksna-dev.local
412-925-7390